2026-10-07 20:38:51 分类:商机
上周三夜班,我刚换完工作服端上茶缸。
质检员小张拎着一箱子报废缸盖冲进来,脸都白了。
昆山客户退了整批货,所有螺栓拧紧力矩偏差超了12%。
机修组拆了三遍拧紧机,校准了三次伺服,啥毛病没找出来。
我叼着烟蹲到设备后面,摸了摸PVC气管。
烫手。
接个数字压力表开阀一看,压力晃得离谱。最高差到0.18MPa——比工位要求的允许值大了三倍还多。
原来就是气动波动在搞鬼。
躲在管路里的隐形杀手
很多新人以为压缩空气就是从空压机出来,一根管子通到设备,压力一直稳的。
哪有这么好的事。
空压机本身要加载卸载,本身就有0.1MPa左右的原生波动。管路每延长5米,波动幅值就涨0.02MPa,遇上变径接头、多个用气点同时抢气,直接把波动放大好几倍。
说白了,你让十个渴的人同时接一根细水管,谁的水压都不稳。一个道理。
现在行业里解决波动主要走两条路。
一条是全管路多级稳压,用进口的比例减压阀串起来,从空压机出口到设备末端一级一级压。好处是不用改布局,不占地方,波动控得稳,坏处是贵,一套下来小几万,中小企业舍不得。
另一条是就近装大储气罐,靠储气罐的容积稳压,成本低,稳压效果其实更好,坏处就是占地方,车间本来就挤得转不开身,堆个几百升的罐子,叉车都过不去。
说实话,行业内通常不说但实际都在做的妥协,就是用小储气罐加普通铜稳压阀的组合。
不对着甲方推贵的方案,偷偷给你改个小的,成本比整套进口方案低85%,波动照样能压到合格范围,甲方满意,我们也省事。
没人说破,是因为卖气动元件的要赚高端方案的钱,犯不着砸人饭碗。
 机械车间气动管路末端压力波动实测图
不同行当不一样的要求
我干了二十多年,见过各行各业对气动波动的要求差得离谱。
最早在重工车间干,气锤砸钢板,差个0.2MPa都没人管,反正吃刀量够大,晃一点不影响。
现在精细加工和消费品行业,差0.01MPa都能出一堆废品。
去年汽配城那个客户,做发动机缸盖螺栓,要求拧紧力矩精度控制在±3%以内。
原来他们的不合格率一直卡在1.2%,找了好多人改,都说是伺服的问题,换了三套伺服还是不行。
我去看了一眼,拧紧机装在车间角落,离主管路快四十米,中间还串了三个焊接工位,一焊枪就抢气,压力直接掉0.08MPa。
就在拧紧气缸旁边加了个6升的小储气罐,串了个二十块钱的铜稳压阀。
改完再测,不合格率直接掉到0.01%以下,老板当天塞给我两包华子。
另一个印象深的是做真空零食的厂家。
他们的气动封切刀,一天总有两三个小时切出来的包装袋歪歪扭扭,要么切不透,要么切破袋子漏真空。
夏天更严重,一到开空调的点,合格率直接掉三成。
查了半个月,最后发现就是气动波动闹的。夏天车间开多台空压机,很多工位同时制冷排水,抢气抢得末端压力从0.6MPa掉到0.5MPa,封切刀出力不够自然切歪。
他们对波动的要求比汽配还严,不能超过0.03MPa,最后还是老办法,刀气缸旁边加个8升小罐子,完事。
那一年省了二十多万的返工费和报废料钱。
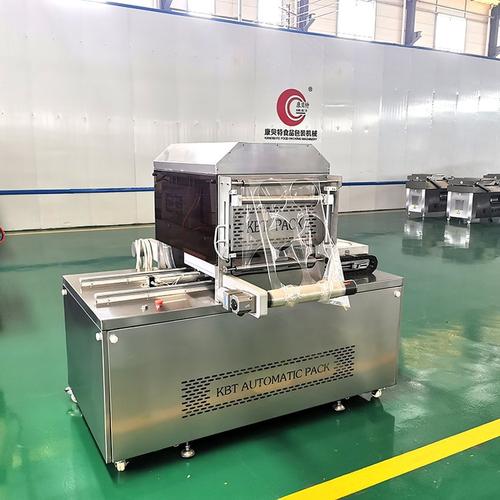 食品包装气动封切机旁加装小储气罐实景图
新风口下藏着老暗礁
 新风口下藏着老暗礁
这两年搞进口替代,很多原来用进口气动整套方案的,都换国产阀国产缸。
大多数人只盯着阀和缸的参数对标,根本没人提末端气动波动的事。
还有绿色制造降能耗,很多厂为了省电费,把空压机的加载卸载区间拉大了,原来0.6MPa加载0.7MPa卸载,现在改成0.55MPa加载0.75MPa卸载,能耗降了两个点,波动直接翻了一倍。
行业里不愿公开说的难题,就是现在的气动系统标准还是十年前定的,只要求额定输出压力合格,根本没对末端气动波动的允许值做强制要求。
新设备出厂调试,没人测这个指标,卖去客户那里出了问题,全推说客户车间的用气环境不好,把锅甩得干干净净。
很多年轻工程师跟着学,也压根不知道还有这么回事,出了问题就瞎换元件,白花好多冤枉钱。
不过话说回来,现在很多做国产气动元件的厂家已经开始注意这个问题了,不少厂都推出了自带小稳压腔的气缸,其实就是把我们的土办法做成了标准化产品,挺实在的。
干了二十年,我一直信一句话:气压不稳别光调表,多给气缸喂个小饱。
就是说别盯着压力表瞎调,离设备越近的地方加储气罐,比换啥高端阀都管用。
你们车间有没有过找了半个月,最后才发现是气动波动搞鬼的破事?
欢迎过来唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间老师傅聊气动波动:隐形的问题,省钱的解法
文章链接:https://m.yxqcspc.com/17420/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
