上个月刚上班,就看到售后部拉着个变形的车架堵在车间门口。
客户方的质检主任拍着桌子喊,路试才跑了八千公里,纵梁连接螺栓断了三根,差一点车毁人亡。
翻工艺记录,预紧力写的明明白白,谁都签了字。
拆下来测残余预紧力,平均比要求低了快20%。
没人敢说话。大家都知道,这个隐形的家伙又出来搞事了。
没人说透的预紧力本质
很多新手觉得,螺栓不就是把两个零件拧到一起不松就行?
大错特错。螺栓预紧力,就是你拧螺栓的时候,给螺栓本身拉出来的拉力,靠这个拉力把两个零件紧紧压在一起,抗滑移抗交变载荷。
行里有几个硬数,记不住迟早出事。一般高强螺栓,预紧力要控制在屈服强度的70%,高了螺栓会屈服拉断,低了压不住结合面。
合格的控制要求,误差必须控制在±10%以内,要是预紧力低了15%,结合面的抗滑移能力直接降40%,跑不了几千公里肯定出问题。
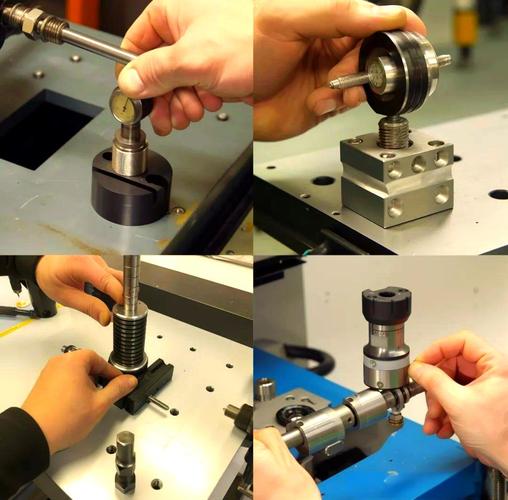
现在行里主流两种方法,扭矩法和伸长法,各有各的烂摊子。
扭矩法快,一把扳手就能干,不用做额外加工,适合批量生产。缺点就是太依赖摩擦系数,螺栓纹上沾一点灰一点油,实际预紧力差出去30%都有可能,误差大得离谱。
伸长法准,直接测螺栓拉长了多少,算出来的预紧力差不了多少,特别稳。缺点就是太麻烦,大螺栓要留测量孔,还要装传感器,干一个的时间扭矩法能干五个,成本翻好几倍。
说实话,行业内通常不说但实际都在做的妥协是什么?核心部位用伸长法抽测,其余90%的螺栓,全用扭矩法凑活,哪怕知道误差大,也不会花那个时间成本。进度要赶,钱要省,赌的就是不会出问题。
不同行业的要求,差得能有十万八千里
去年内蒙一个朋友找我,说他们风场刚装的机组出问题了。
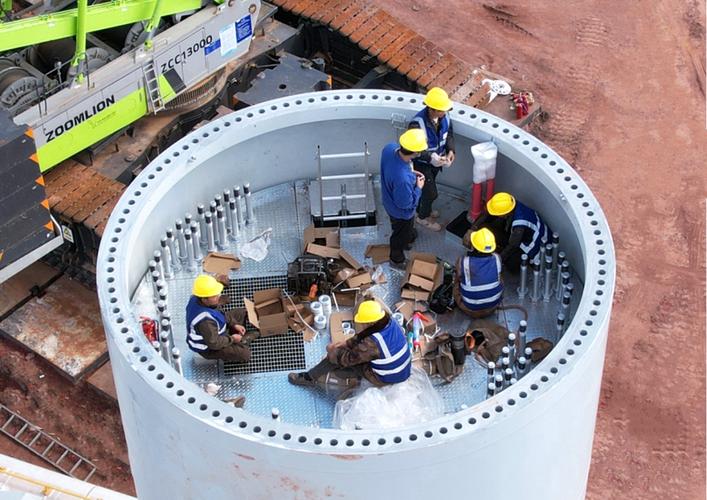
塔筒连接用的M64超大螺栓,承包队图便宜用了没校准的旧扭矩扳手,预紧力普遍低了12%,不到半年大风一吹,塔筒晃得厉害,爬上去一看,十几根螺栓已经松了,螺纹都磨出毛刺了。
风电这个行当,螺栓要扛几十年的交变风载,预紧力误差要求卡到±5%,松一点就会疲劳开裂,这次整改花了两百多万,差点出人命。
换半导体行业呢?要求更邪门。
前两年给上海一家晶圆厂装检测设备的基座,施工队的新工人觉得不就是拧地脚螺栓,按经验拧到不动就行,没按要求分三次对称预紧。
结果四根螺栓预紧力差了18%,基座歪了0.02毫米,检测出来的晶圆平整度差了两个纳米,整批三百多片12寸晶圆直接报废,损失快两百万。
半导体设备要的就是均匀,预紧力偏差不能超3%,差一点精度就崩了,根本没得商量。
新工具出来了,老问题还是没人碰
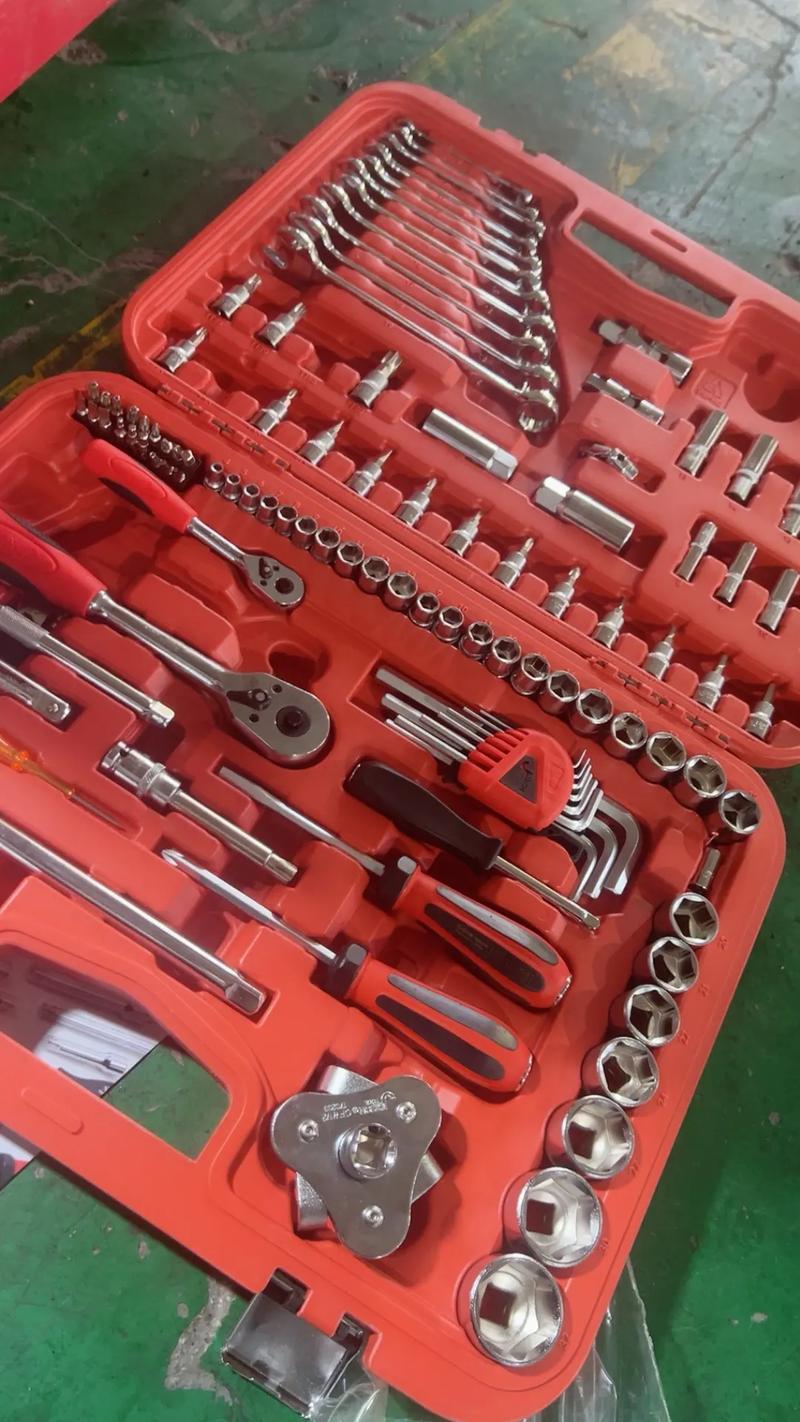
这几年变化挺大,原来进口的电动扭矩扳手一把卖十几万,现在国产的精度能做到±1%,还能自动联网存数据,价格不到三分之一,进口替代做得挺好。
但是有个行业不愿公开的难题,从来没人提。
所有的精度都是扳手的精度,没人说结合面摩擦系数的事儿。标准里给的摩擦系数都是理想状态下的经验值,实际生产里呢?结合面有锈?沾了切削液?镀锌还是发黑?今天车间温度20度明天35度?随便一个变量就能把摩擦系数变了,预紧力直接差出去一大截。
现在没有哪个标准要求你给每一个结合面测摩擦系数,也没有哪个厂愿意花这个时间,全按标准值算,哪怕错了也没人担责。说白了就是,扳手的精度上来了,实际预紧力的误差还是没解决,标准还是十几年前的老一套,针对普通碳钢螺栓,现在高温合金、高强陶瓷的新工况,根本没对应标准,全靠老师傅摸。
我干了二十年,每天转车间,看到新工人拧螺栓,总忍不住多嘴说两句。
我常说:预紧力不是工艺卡上的死数,拧螺栓就像蒸馒头,火小了不熟,火大了糊底,差一丝都不对味。
你们干活的时候,遇过哪些因为预紧力出的邪门事儿?不妨唠两句。
