2026-10-07 22:46:02 分类:商机
上个月刚换完工作服,质检室的门就被撞开了。
客户的售后主管拎着个拆下来的液压柱塞往地上一墩,烟都掉了半根。
才用36天,拉缸了。
我们连夜拆检测精度,啥大毛病都没有,就是同轴度偏了0.018mm。
就这一丝多一点,几十万的柱塞副直接废了,还搭进去几十万的赔款。
你说上哪说理去?
别拿打表不当回事,这里面水真不浅
很多刚进厂的小孩都觉得,同轴度校准不就是架个千分表转两圈的事?
说白了,你没踩过坑根本不知道这里头深浅。
现在主流就两条路,传统打表法和激光校准法。
打表法便宜,一个千分表百八十块,拿个支架就能架,十几分钟出结果。
缺点就是太吃手法,工人转轴的力度不一样,支架晃一下,差个零点零几太正常。
激光校准法准,不受人为影响,长轴短轴都能测。
一套进口设备十几万,国产的也要三四万,不是谁都舍得常备。
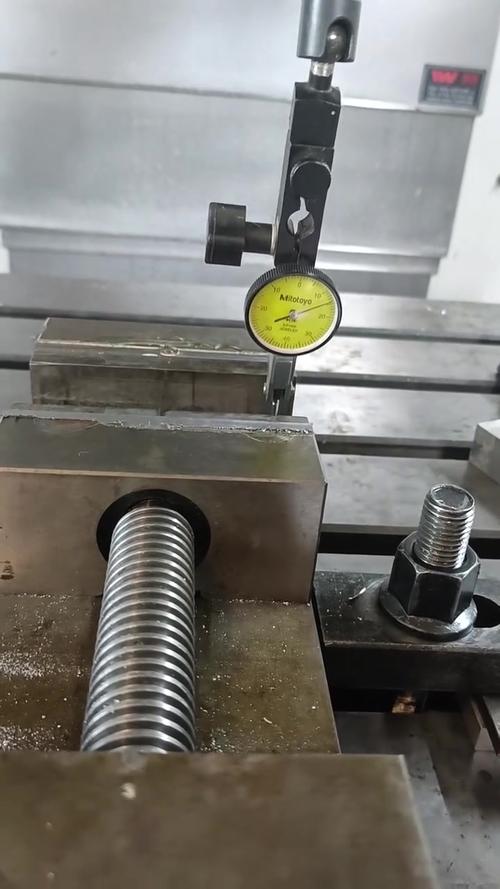 机械加工车间同轴度打表校准现场图
我们车间现在定了死规矩:工件长度超过1200mm,必须上激光。
测出来偏差超过0.01mm,直接返工,一点商量余地都没有。
环境温度变化超过0.5℃,必须等半小时再测,热胀冷缩坑死个人。
不过话说回来,行业内有个不说破的妥协。
大部分中小厂接批量活,只要客户没明确要激光校准报告,全是打表凑数。
打表的时候转着轴找偏差最小的点报,能过检就行,谁愿意每次都花大功夫开激光?
说白了,成本摆那,批量活利润薄,耗不起。
不同行业的活,要求差得能埋人
我干这么多年,接过各行各业的活,同轴度校准的要求,真的天差地别。
就说风电主轴,前年给一家风电场做配套,要求同轴度控制在0.03mm以内。
我们一开始按常规冷态校准完,客户过来一看就摇头,说不对。
人家说风电主轴要转二三十年,运行起来轴温能升到五六十度,热胀会让轴偏移。
校准的时候必须留0.008mm的预偏量,不然热胀完直接超差,用不了三年就得抱轴。
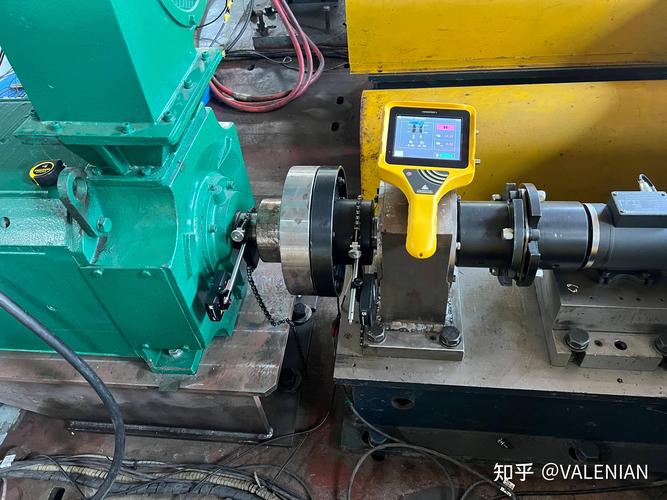 激光同轴度校准风电主轴作业现场图
再说说医用CT的旋转靶座,要求更邪乎。
去年给国内一家医疗设备厂做配套,同轴度要求0.005mm以内,比头发丝的二十分之一还细。
人家CT转起来每分钟一万多转,差一点振动就超标,拍出来的片子全是重影,根本没法用。
我们当时把活放恒温室晾了24小时,关了所有空调通风,连人都不能在旁边站太久,才校出合格的精度。
说白了,不同的用法,就得有不同的校准法子,按一个标准套,不死才怪。
新机器来了,老问题还悬着
 新机器来了,老问题还悬着
这两年进口替代疯起来,原来十几万的进口激光对中仪,现在国产三四万就能拿下,精度差不了多少。
很多厂都换了国产设备,校准的普及率比十年前高多了。
还有那种带自动校准的数控车,转一圈自动出报告,不用人工蹲那守着打表,省了太多事。
但是有个行业不愿说的难题,一直没解决。
现在的同轴度校准标准,还是十多年前定的,全是按钢材的特性来的。
这几年碳纤维复合轴、陶瓷轴用得越来越多,热膨胀系数和钢差十倍都不止,原来的校准误差计算方法根本不适用。
按老国标测出来合格,装上去一热就偏,出了问题扯不清,客户说你精度不够,你说我按国标做的,夹在中间两头不是人。
干了二十年,我就信一句土话:同轴差一丝,半年奖金飞。
你再对的图纸,再标准的流程,校准的时候偷一点懒,差半丝,出来就是大问题。
你们有没有遇到过,按国标合格,实际用起来直接废了的同轴度问题?不妨唠两句。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:同轴度校准:车间摸爬20年攒的实操干货
文章链接:https://m.yxqcspc.com/17426/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
