上个月跟一个做工程机械减速机的老板喝茶,他烟抽了半盒,骂了仨小时。去年赶订单,找了个报价低30%的齿轮厂,一批五十件齿轮拉回来装机,试机那天噪音大得能把车间玻璃震响,跑合了半个月,输出轴还是抖得离谱。拆下来送第三方测齿形误差。一半货误差超了国标两倍。
全部返工。
亏了十二万。
这不是个例。我干机械媒体快十年,见过太多栽在齿形误差上的项目,说穿了都是选厂的时候没踩对点,光盯着价格和样品走,批量出货直接翻车。
那些说自己「精度全达标」的厂,怎么戳穿水分?
说实话,别听销售嘴炮,要找可落地的判断细节,随便就能试出底。
第一招,上门一定要看检测设备的开机记录。很多小厂展厅摆个二手三坐标,专门给客户参观拍照,实际大半年不开一次机,齿形全靠滚齿机老师傅手调,误差全看师傅当天喝没喝酒。你就说要调最近一个月的开机日志,设备系统里都存着,躲不掉。要是推三阻四说系统坏了,直接转身走就行。
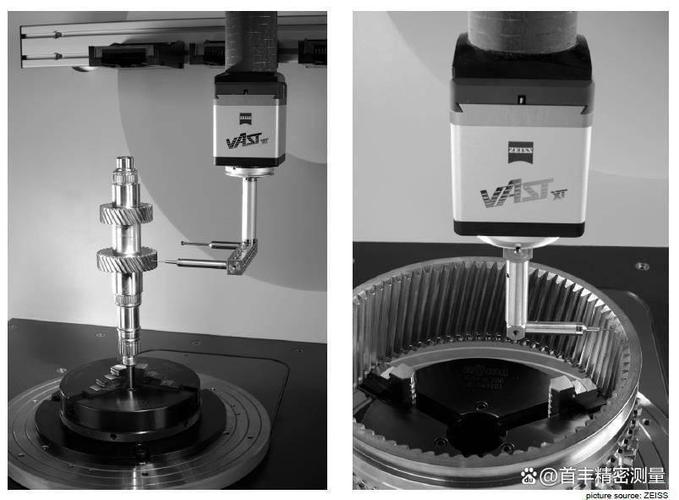
第二招,别只看厂家给你准备的「状元样品」,要抽同批次的货测离散度。你就现场提,从刚加工好的同一批次里随便抽三件,测三个齿的齿形误差,要是三个结果差出0.01mm以上,说明工艺根本不稳定,批量出给你的货,指不定多少不合格的混在里面。很多厂就是样品做的漂漂亮亮,大货偷工减序,这一招一戳一个准。
第三招,张口就问:滚齿工序预不预留热处理变形量?淬火之后齿形肯定会变形,靠谱的厂会提前根据材料和淬火工艺计算变形量,滚齿的时候提前修正,做完淬火误差刚好在范围内。小厂图省时间省刀损,根本不做这一步,做完淬火直接出货,误差能不大吗?这个细节九成采购都不会问,一问就能筛掉一半浑水摸鱼的。
靠谱的齿轮齿形误差控制厂家,都长什么样?
我接触过这么多厂,靠谱的从来不说自己「天下第一」,反而愿意把细节摊开给你看。说两个我见过的典型。
一个是江苏常州的苏东精密,做汽车变速箱齿轮配套的,规模不算最大,但是规矩做的足。你去要检测报告,不光给你齿形误差的结果,连当时用的滚刀磨损记录、热处理炉温曲线都附在后面,每一件齿轮都能查到对应的加工参数,他们家齿形误差能稳定控制在IT5级以内,这么多年我没听过客户说批量出问题的。
另一个是东莞的粤模传动,专门做自动化设备小批量定制齿轮的,适合中小客户。他们家价格比小厂高15%左右,但是接活的时候就会跟你说清楚,你要什么精度等级的误差控制,多少钱,一分钱一分货,不会乱接了之后降标准。上次有个客户要0.005mm以内的齿形误差,他们直接说我们做不到,给推荐了同行,反而赢得不少信任。
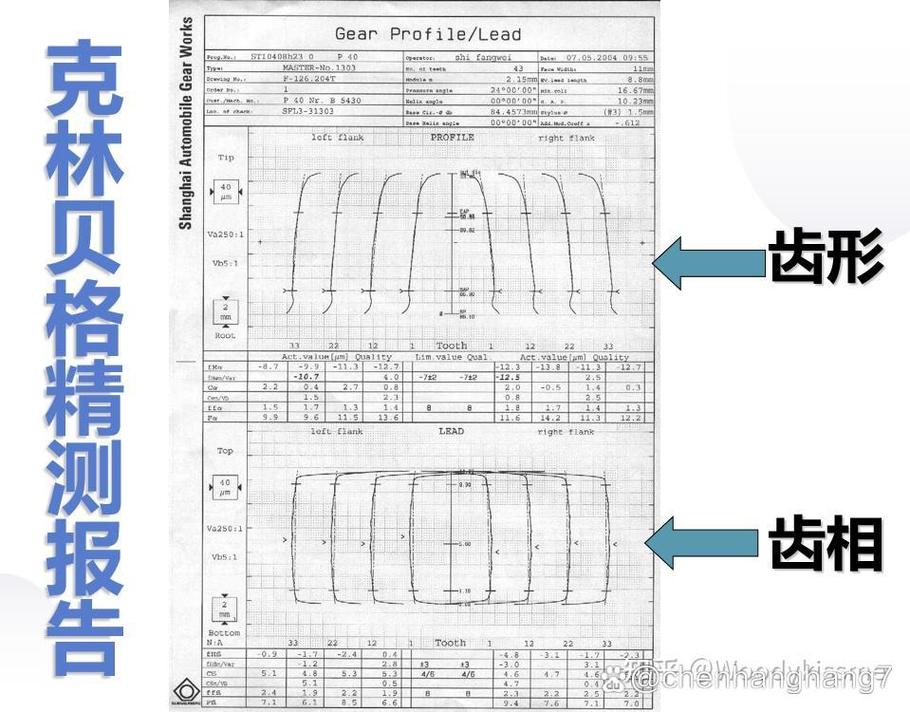
说穿了,靠谱厂家的共性就两个:一是不会拍胸脯跟你说「零误差」,齿轮加工不可能没误差,敢说这话的都是骗你签单的;二是敢让你看生产全流程,不让你进检测车间的,百分百有问题。
不同采购规模的签约策略,避坑清单收好
你采购量不一样,玩法也不一样,别套同一个模板。
要是你是年采购百万级以上的大客户,长期拿货的,一定要在合同里加一条:批量齿形误差超标,厂家不仅要退换货,还要承担你的误工返工成本。很多合同只写「不合格包退换」,你生产线停一周的损失谁赔?写进去,厂家才会真的重视精度控制,不敢随便给你混次品。
要是你只是小批量定制,几十件打样的,别上来就打全款,留10%的尾款,送第三方测完齿形误差没问题再付。没几个厂家敢拒绝这个要求,拒绝的就是心里有鬼。
最后说几个碰都不能碰的坑,记好。
报价比市场价低20%以上的,直接pass。控制齿形误差要磨刀、要检测、要留修正量,每一步都要钱,便宜那么多,肯定是在你看不见的地方偷了工序。
只给你看证书不给你看近期检测报告的,别信。ISO证书能花钱买,最近三个月的第三方齿形误差检测报告才是硬货。
张口就说「我们老师傅经验比设备准」的,赶紧走。老师傅经验值钱,但批量生产的稳定性,还是要靠设备闭环控制,靠手感拼出来的货,今天合格明天偏,你敢用在自己产品上?
选齿轮厂家,本质就是选精度控制的责任心,齿形误差这点事,差一丝,你整个产品都要跟着翻车。多花半小时查细节,比后来亏十几万返工强太多。
