2026-10-07 22:01:53 分类:商机
上个月三号,成品仓库门口堆了小山似的传动轴。三千二百根,全退。
车间主任老李蹲在台阶抽烟,半盒下去烟头扔了一地。说客户那边装线试运行,不到180小时,键断了,法兰飞出来砸穿了防护板,赔了小两百万,这锅咱们背。
谁都没想到,问题出在键槽对称度上。不是材料不对,不是热处理没做好,就是这么个不起眼的小参数。
歪一点,受力偏一半
我干了二十二年机加工,见过太多栽在这上面的。
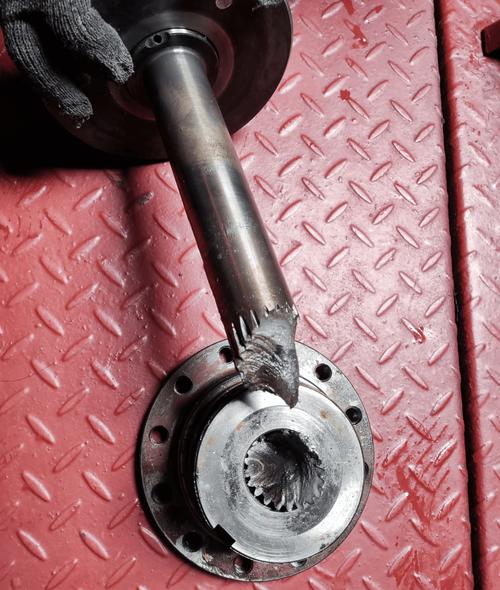 机械传动轴键槽对称度超差断裂实物图
对称度到底是什么?说白了就是键槽得开在轴的中心面上,歪一丝,整个受力就偏了。
普通传动件,要求对称度公差0.02mm,重载设备得控在0.01mm以内。别小看差了0.05mm,键的偏载应力能高出40%,跑不了多久就得断。
现在行业里两条主流路线,掰掰优劣。
一种是传统老工艺:轴车好之后分两次装夹,铣完外圆再铣键槽,最后钳工拿专用检具手工修。好处是设备要求低,小批量非标件做下来,单件成本能省三成。坏处是精度全靠工人手艺,今天这批全合格,明天换个新手就能歪出去一半。
另一种是新工艺:加工中心一次装夹,外圆键槽一起成型。精度稳定,合格率能冲到99%以上。坏处是设备贵,加工时间长四分之一,中小厂舍不得投这个钱。
说实话,行业内通常不说但实际在做的妥协就是,只要抽验过了,批量生产时差个一丝半丝,外观没问题,就放行了。
真要每根都上三坐标全检,成本得翻一倍,中小厂扛不住,客户也不想加这个钱。
不同场子,要求天差地别
我经手过的活儿,不同行业对对称度的要求,差得能有十倍。
前年给国内某风电厂商做偏航减速器输出轴,一开始我们按惯常的0.02mm公差做,送样直接打回来。人家说,偏航机构一天启停三四十次,风载荷变来变去,对称度差一丝,键槽三年就磨穿,爬五十米高塔换轴,人工加零件就得二十万,必须控在0.01mm以内,一根不合格整批全退。最后我们改了一次装夹工艺,咬着牙全检,才过了。
隔壁车间给东北农机厂做耕地机传动轴,正好反过来,人家主动把公差放宽到0.08mm。说农机一年也就用俩月,总寿命要求也就六年,转速不到五百转,对称度差点没影响,放宽公差能省加工费,整车卖得便宜,农民才愿意买。
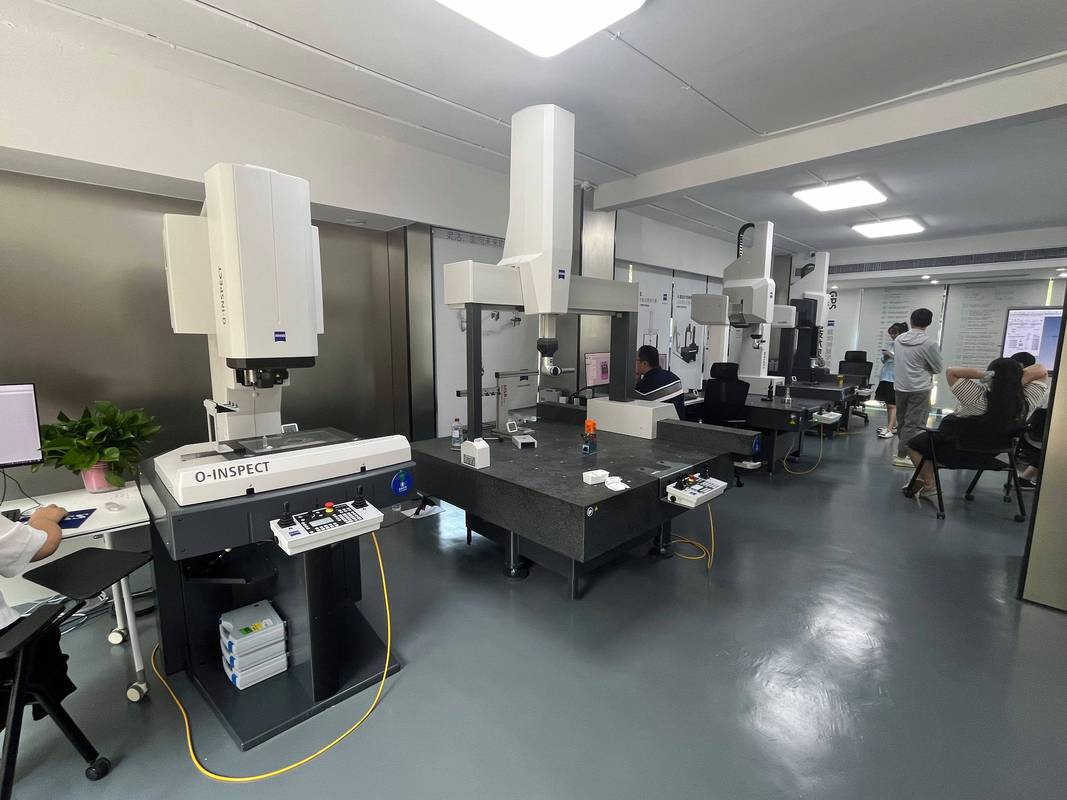 三坐标测量轴键槽对称度车间现场图
你看,没有绝对的好精度,只有适合的精度。
太多新手设计师,不管什么活儿都把对称度卡到0.01mm,最后做出来成本翻几倍,根本卖不出去。
新风口底下藏着暗礁
 新风口底下藏着暗礁
这两年进口替代火,原来很多德国日本进口的设备主轴,现在都转国内做了。人家原来要求键槽对称度0.008mm,国内很多小厂按老国标来做,直接不合格,几十万的货砸手里,哭都没地方哭。
智能制造现在倒是解决了不少问题,在线检测装在加工中心上,加工完直接测,不合格自动补刀,成本比原来人工检测降了六成,精度也稳得多。
不过话说回来,行业里有个不愿公开的难题。
现在咱们国家键槽对称度的公差标准还是2008版的,分级粗得离谱。比如直径100mm的轴,国标普通级公差给的是0.1mm,现在新能源汽车的驱动电机轴,普遍要求0.02mm,差了五倍。
标准滞后带来的风险,没人愿意提前跟新手说,全靠自己踩坑踩出来。很多小厂刚接高端订单,照着国标做,交出去直接全退,辛辛苦苦攒的本钱一下就亏没了。
说回绿色制造,其实对称度做好了,键不偏磨,整个设备寿命能延长三分之一,少换零件少拆机,就是最大的节能减材。只是这个好处,算不到眼前的成本账里,很多老板不愿意认。
昨天我在车间磨车刀,跟徒弟说,干机加工,别光盯着图纸上那些大尺寸,这种不起眼的形位公差才是真要命的。
我干这么多年总结的土话就是:差一丝,掉一层,差一毫,全报销。
现在到处都在讲智能化自动化,你们车间现在做键槽,是全检对称度还是抽验?遇到过因为对称度翻的车吗?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊键槽对称度:不起眼的小参数,搞砸百万订单的大问题
文章链接:https://m.yxqcspc.com/17424/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
