去年三伏天,车间门口堆了三个半人高的纸箱,是客户从300公里外拉过来的。
全是断成两截的航空用42CrMo螺栓。
客户的质量主管把样品往我办公桌上一放,声音都抖了:”我们装到发动机上试车,跑了120小时,断了7根,你们自己看。”
我蹲在金相显微镜跟前看了半小时。后背直冒冷汗。
断口是典型的脆性断裂,没有一点塑性变形的痕迹,表面脱碳层测出来0.08mm——这根本不是真空炉该出的货。
查了下当时的生产记录,班组为了赶晚班的发货节点,把真空炉的冷态抽真空时间从规定的25分钟砍到了8分钟,抽完就直接升温,用普通机油淬的火,连真空度都没到工艺要求的阈值。
车间主任当时拍着记录单骂:”你们这是把航空件当农机配件烧啊!”
别信厂家吹的参数,炉子好不好用全看这几个藏着的数
很多刚入行的小孩,一上来就背真空热处理的定义,什么”在负压环境下加热工件,减少氧化脱碳”,背的比谁都熟,真到车间干活,连真空表的刻度都读不对。
实际跑工艺的时候,三个数是半分都不能差的。
第一个是冷态真空度,必须抽到6.7×10^-2Pa。这个数没到,炉子里残留的氧气足够在工件表面结一层薄氧化膜,后续抛丸打半小时都清不干净,碰到要求高的客户,直接整炉退。
第二个是保温时间的计算逻辑,不能看炉温到了就开始计时。要按工件的有效厚度,每毫米留0.8分钟的透热时间,薄的小镶件不能跟半吨重的大模具一炉凑,不然小件烧过温,大件还没烧透,硬度能差出5HRC。
第三个是高压气淬的最低压力,必须保证0.6MPa的冷却气压力,才能让高速钢、高合金模具钢的淬透性达标,不然出来的工件表面硬,芯部软,装机没俩月就塌腰。
现在市面上两种主流的真空炉路线,各有各的毛病。
油淬真空炉的优点是淬透性好,电费便宜,缺点是工件出来表面沾的残油要洗三四遍,光亮度差,碰到铝镁合金的工件还容易着火。
高压气淬真空炉的优点是干净,变形量小,缺点是设备贵,电费是油淬的1.8倍,气泵的损耗更是烧钱。
说个行业里没人公开跟客户说的妥协。
很多厂买的标称10MPa的高压气淬炉,实际跑工艺的时候,根本不敢开那么高的压。为啥?高压气泵的密封件寿命,在10MPa的压力下只有3个月,换一次密封件要两万多。
实际操作的时候,大家普遍就开到0.8MPa凑数,碰到厚截面的工件,就往炉子里扔几块同材质的废铁块当配重,靠废铁存的那点热量凑够保温时间,省点电费。
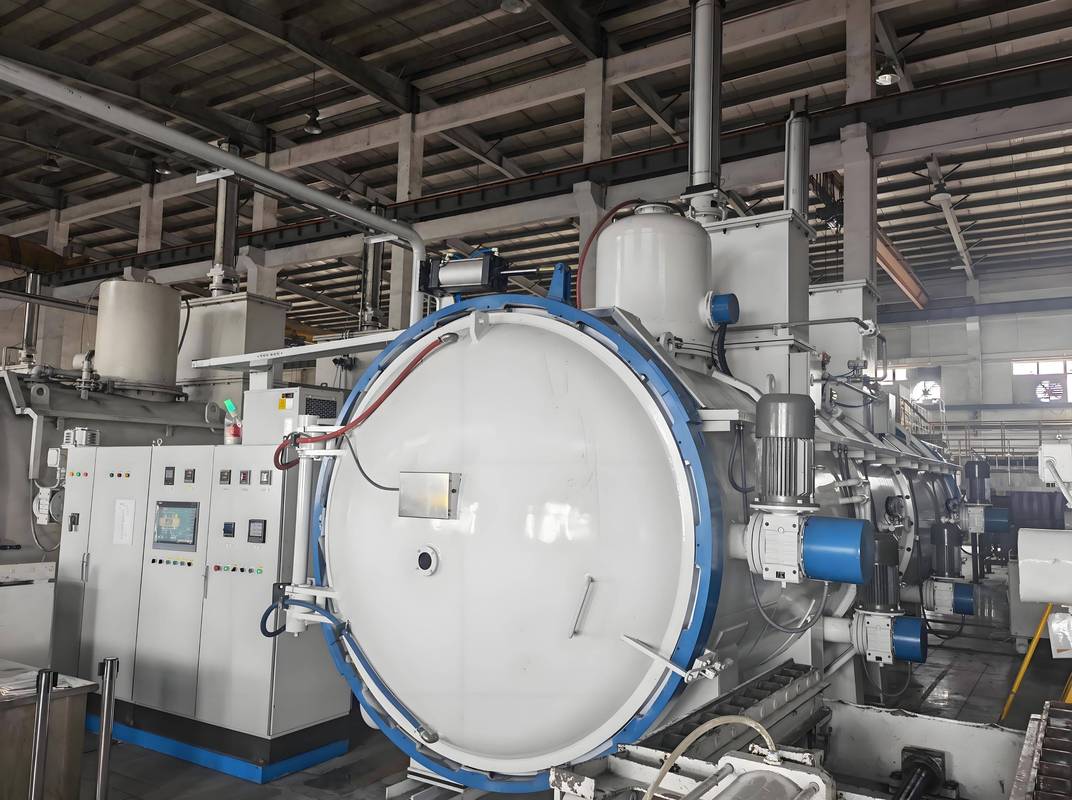
同样是烧件,不同行业的要求能差出十万八千里
别觉得这些偷工减料的事都是小问题,真碰到不同行业的客户,要求的细节能把你之前攒的经验全推翻。
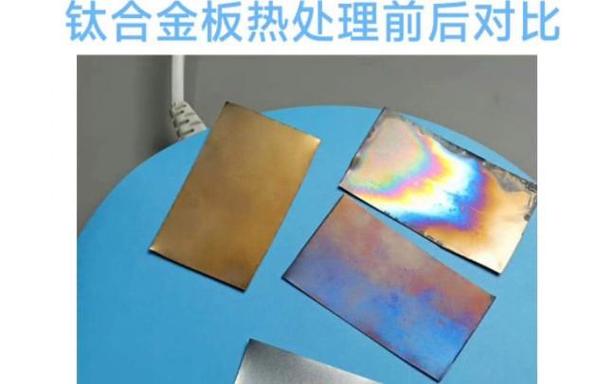
之前给航发厂做TC4钛合金紧固件的活,要求苛刻到什么程度?工件表面不能有任何氧化色,哪怕是淡蓝色的印子都不行。工艺上要求冷态真空度抽到1.3×10^-3Pa,冷却用的氩气必须是99.999%的高纯氩,掺一点工业普氩都不行。
去年有次氩气的管路接头漏了,掺了0.2%的空气,一炉200多件钛螺栓,出来表面全是浅紫色的氧化层,整炉报废,直接损失18万。从那以后,我们每次开炉前,都要把管路的密封接头挨个拧一遍,拿真空表测半小时漏率才敢升温。
另一个是做汽车保险杠注塑模具的老客户,拿的H13钢模芯,要求跟航空件完全反过来。
不需要那么高的真空度,但是要求淬火后的变形量控制在0.02mm以内。因为模具上机要配模,变形大了要反复磨,磨多了尺寸就超差,打出来的塑料件全是飞边。
之前这个客户在别的厂做的模芯,用传统盐炉淬火,变形量超了0.12mm,磨了三次还是有配合间隙,光修模就花了三天。后来拿我们这用高压气淬,按0.8MPa的氮气冷却,出来测变形量才0.015mm,上机直接装,省了快四千块的磨工费。
现在都喊智能真空炉,可没人说那堆卡脖子的糟心事
这两年行业里的新动向确实多。
很多厂上了带MES系统的真空炉,能远程看温度、真空度、冷却压力,不用人蹲在炉子跟前拿个小本本记参数,确实省了不少事。还有低真空渗碳的工艺,比传统的气体渗碳干净多了,车间里没有呛人的油烟,环保检查的时候也不用慌。之前全靠进口的真空炉温度控制器,现在国内的厂家也能做了,采购成本直接降了40%,中小厂也买得起了。
但有个行业里不愿公开提的难题,说了怕得罪人。
现在的真空热处理质量标准,还是10年前定的,只要求检测硬度、金相组织合不合格,根本不强制要求检测工件表面的合金元素挥发问题。
比如烧高温合金的时候,温度超过1050℃,合金里的铬、铝元素会在高真空环境下慢慢挥发,在炉壁上结一层白花花的金属镀层。看着没什么问题,实际工件表面的合金元素少了,高温强度直接掉20%。这种问题靠常规的硬度检测根本查不出来,等客户装机用了半年,零件开裂了,你都找不到原因。
还有的厂为了赶产能,把标准的加热温度从1020℃提到1080℃,保温时间缩短三分之一,出来的硬度是够了,但是晶粒度直接长大了两级,韧性差的一塌糊涂。现在没有哪个标准要求强制匹配晶粒度的等级,全靠操作工的经验把控,碰到新来的徒弟,根本注意不到这茬。
上次有个同行跟我吐槽,说他们接了个出口的订单,客户要求提供晶粒度检测报告,他们才发现之前烧了十几年的货,晶粒度从来没达标过,悔的肠子都青了。
我们车间干了30年的老张头,每次开炉前都要念叨一句土话:真空炉不是保险箱,抽够了真空不代表你能烧出好件。
他这话不是瞎扯。之前有次我们装料的时候,把工件挤的密不透风,间隙连10mm都不到,虽然真空度、温度、冷却压力全按工艺走,结果出来一测,工件间隙小的地方,冷却气流走不通,硬度比工艺要求低了2HRC,整炉返工。
很多人觉得真空热处理是个靠设备的活,其实不然。装料的时候要留够15mm的气流间隙,开炉前要测半小时的漏率,冷却的时候要把气阀的开度调到刚好——这些细节,从来不会写在正式的工艺文件里,全是车间里踩坑踩出来的经验。
不知道你们车间碰到过最离谱的真空热处理质量问题是什么?是偷抽真空时间的,还是乱改冷却压力的?
