上个月帮常州一个做小型装载机的朋友捋供应商,他拉着我去仓库看堆得老高的退货件——全是用了不到3个月就崩齿的传动齿轮。
太坑了。
之前为了压采购成本,找了个报价比市场价低30%的渗碳淬火小厂,合同签的时候拍着胸脯说硬度能到HRC60,渗层深度1.2mm,结果拆下来的齿轮一测,表层硬度才HRC52,心部硬得跟淬火钢似的,渗层才0.6mm,连设计要求的一半都不到。客户那边算下来光设备返工、误工的损失就报了60万,仓库里堆的那堆废齿轮,连当废铁卖都没人要。
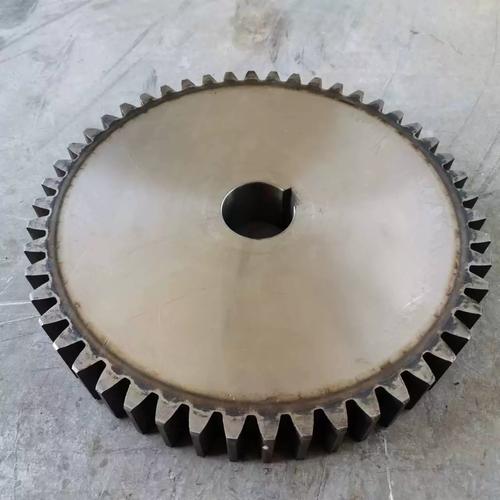
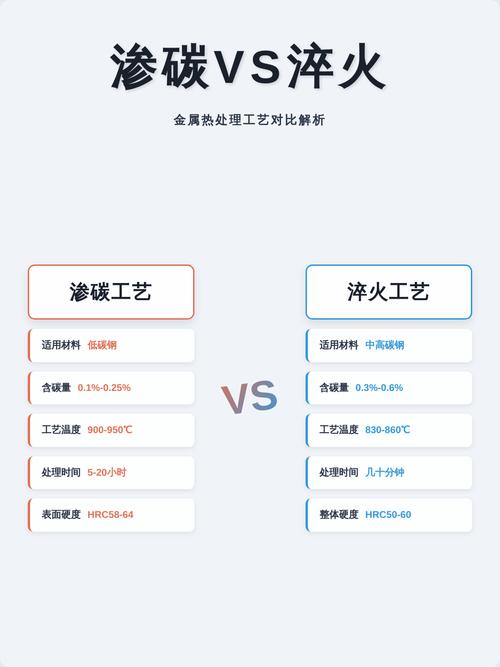
说实话,这种场景我这几年见得太多了。渗碳淬火这活,说起来就是把工件放炉里烧,通点渗碳气,淬个油,好像没什么技术门槛,真要做砸了,损失能把你之前省的那点加工费全吞进去还倒贴。
别光盯着报价,摸透这三个细节才不会被销售绕进去
别听销售吹什么”我们用的是进口多用炉,全自动化控制”,真要判断靠不靠谱,别在会客室喝着茶听他吹,直接提要求,要看近3个月同材质、同规格工件的金相检测原始记录——不是那种特意打印出来盖了鲜红公章、排版整整齐齐的对外宣传版,是带显微镜视场图、检测人员签字、设备校准编号的原始台账。比如你要做20CrMnTi材质的模数5齿轮,就找同牌号、同模数的检测单,看渗层深度的批次偏差是不是控制在±0.1mm以内,表面硬度是不是稳在HRC58-62的合格区间,心部硬度有没有落在HRC33-45的设计要求里。那些连原始记录都拿不出来的厂,销售吹得再天花乱坠也别考虑。
要摸清楚对方的批次追溯能力。别觉得有个扫了能看公司名字的二维码就算追溯了,要直接问:如果某一炉的工件出了质量问题,能不能在1小时内调出这炉的完整工艺记录——从升温速率、各段保温时长、实时碳势值、淬火油温、搅拌频率,到当时操作的炉前师傅是谁、抽检测的硬度值是多少。之前碰到过一个出了质量问题的厂,客户找过去要记录,翻了半个多小时,连当时用的是快速淬火油还是普通机油都记不清,这种厂你敢把几十万的工件放他那加工?

要算全链路的隐性成本。别光盯着每公斤的加工费比别人便宜两毛就动心,一定要问清楚对方对渗碳后的工件变形量控制在多少,后续的校正、精整服务是怎么收费的。我见过太多小厂,渗碳完的齿轮内孔变形量能到0.15mm,你把货拉回来,要做校正、留磨量、重新上磨床,算下来的后续加工成本,比当初找个变形控制好的厂做的费用还高,里外里根本不划算。
靠谱的渗碳淬火厂,其实都有这几个共性
跑了大几十家热处理厂,我发现能长期给主机厂供配套的靠谱厂家,根本不会花里胡哨搞什么豪华展厅、明星代言,共性都特别实在。
比如苏州那个做了22年渗碳加工的老厂,老板原来是国有热处理厂的技术副厂长,车间墙上贴的全是各个材质对应的工艺参数卡,连哪个牌号的钢在多少碳势下不容易出网状碳化物都写得明明白白,操作炉的师傅最少都是干了10年以上的老把式,从来不会为了赶产能随便把保温时间砍1个小时。还有宁波那个专做汽车变速箱齿轮的厂,他们甚至不接零散的散单,就固定给三家国内的变速箱Tier1供应商做,因为他们的炉型专门针对中小模数的齿轮优化过,渗层的均匀性比那种什么活都接的通用厂好太多,同一个炉里的工件,表面硬度差不会超过1HRC。
这些厂还有个共同点:不会为了抢你的单子什么要求都答应。比如你说想把渗层做厚0.3mm,本来材料的碳浓度饱和度就摆在那,做太厚容易开裂,他会直接跟你说这个要求不合理,不能瞎做,不会为了拿订单先把合同签了,最后做出来的件全是裂的。而且他们车间里永远堆着半架待复检的工件,不是那种流水线下来直接打包发货的,每炉都要抽3个件打硬度、看渗层,合格了才会往下走。报价的时候也不玩虚的,直接把工艺要求、公差范围、交期、质保条款列得明明白白,甚至会提前说:如果这批活因为我们的工艺问题导致硬度不够、崩齿,我们退全部加工费,还赔你对应的材料成本。
不同采购规模,避坑的签约逻辑完全不一样
别觉得找厂就是比谁报价低,采购量不一样,选厂的逻辑差远了。
要是你每月有5吨以上的稳定订单,别上来就跟人签一年的框架协议,先拿两炉试做。试做的时候别提前跟厂方打招呼说你要检查,就随机抽一个炉次的工件,拿到第三方检测机构做全项金相分析,跟他之前给你的工艺参数对不对得上。要是对得上,再谈长期合作,而且合同里一定要把质保期的起点写清楚——是装车运行12个月算质保,不是你收到货那天开始算。很多厂喜欢在质保条款上玩文字游戏,你收到货放仓库俩月才装机,等装上去出问题的时候,质保期已经过了一半,哭都没地方哭。
要是你每月只有几百公斤的小批量订单,别硬凑上去找那种专做大客户的头部大厂。人家每月产能都排得满满当当,根本顾不上你这点小活,排单能给你挤到半个月以后,最后给你做的时候也是跟别人的大炉凑一炉,碳势参数根本不匹配你的工件要求,做出来的质量根本没保障。反而找那种专做100-500公斤小批量的中型厂,他们对小单的重视程度高,工艺调整也灵活,哪怕加工费贵个三五毛一公斤,交期和质量都稳当。
几个硬邦邦的避坑规矩记牢就行:
第一,别信什么”我们能做到零变形”。渗碳淬火是高温加热之后快速冷却的过程,变形是必然的,只要变形量在设计允许的范围内就算合格,跟你吹能做到零变形的,要么是根本不懂工艺,要么是想骗你签合同。
第二,别在旺季找那种产能已经排到120%的厂。人都是有惰性的,厂的产能超负荷的时候,为了赶交期,大概率会缩短保温时间、调整冷却参数,最后出来的工件渗层深度不够,用俩月就磨穿了,找谁都没用。
第三,付款的时候别上来就打全款。哪怕是合作过好几年的老厂,也要留10%-15%的质保金,等这批工件装机跑了1个月没出问题再付。真出了质量问题的时候,你手里攥着点尾款,才有的谈,不然钱全打给人家了,你连上门找人家的底气都没有。
说真的,我见过太多采购为了每公斤省个两三毛钱,最后赔进去几十万的货款,真的不值当。渗碳淬火这活,本来就是给工件做表面强化的关键工序,找对靠谱的厂,你能省掉后面90%的售后麻烦,比啥都强。
