是给长三角那家新能源车企供的货。
刚装车发出去3天,客户那边就打电话过来,说装到驱动电机上才跑了100多公里,轴就卡滞抱轴了。拆下来一测,原来标好的轴承安装孔位,偏了整整0.02mm。
质检部的小周当时就跳起来,说每一件货我们都过了三坐标,出厂的时候公差卡的是0.005mm以内,怎么可能偏?
后来把那几个偏了的工件送到应力检测室,结果出来所有人都闭了嘴——粗加工攒的内应力没散干净,精加工完自己慢慢跑出来了尺寸变形。
说白了,就是时效没做透。
别拿“消应力”当耳旁风,这玩意真能让整批货砸手里
我刚进厂当学徒的时候,师傅就跟我说,铸件焊件从你浇完、焊完的那一刻起,内部就攒着一股劲儿。你要是不把这股劲儿顺开,它就会在你看不见的地方慢慢变形,直到把你的工件拧成歪瓜裂枣。
以前老办法简单,就是把铸件扔在露天的空场子里,风吹日晒3个月,应力自己就散得差不多了。后来工厂赶订单,慢慢改成进热处理炉做热时效,铸铝件190度烘12小时,算下来比露天晒省了90天的仓储时间,成本却只高了15%。
不过话说回来,很多人不知道,190度烘12小时的消应力效率,其实只有露天自然放置3个月的62%。
现在车间里常用的两条时效路线,说穿了各有各的毛病。
热时效靠谱,把工件升到对应材料的回火温度,保温够时间再慢慢降温,应力消得透,变形稳。但是费电、占炉子,薄壁件进一趟炉子,搞不好氧化皮掉一层,甚至因为加热不均直接烤歪了。
振动时效便宜,拿个带偏心块的激振器在工件上敲俩小时,电费几块钱,也不损伤工件。但是对壁厚超过40mm的大铸件,激振力根本传不到工件内部,表面的应力消了,芯子里的劲儿还在。
行业里没人明说的妥协是什么?
就是很多中小厂,明明知道45钢的焊接机架壁厚超了40mm,按要求热时效得升到580度保温24小时,才能把内部的应力消干净。但是为了省电费、加快炉子周转,往往升到520度就保温8小时开炉。
客户又不会拿着应力仪来测你工件内部的应力。
只要出厂的时候尺寸卡着公差,就算交差。
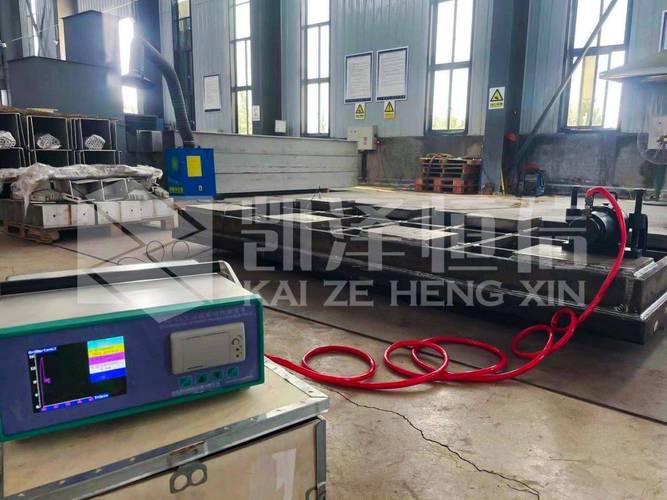
我上次碰到个做外贸的小老板,说振动时效就是智商税,拿个破电机在工件上晃俩小时,能比烘炉子管用?我当时没跟他争,把我们攒了10年的对比数据甩给他:同样的45钢焊接机架,热时效之后放3个月,尺寸变形量是0.012mm;振动时效之后放3个月,变形量是0.015mm。
差的那0.003mm,在普通的通用设备上,根本感知不出来,但是成本差了10倍都不止。
换你是老板,你选哪个?
真的。
不同行业的要求差得离谱,拿通用标准套早晚要出问题
很多人做时效,习惯拿一套参数走天下,这绝对是要栽跟头的。
就说普通机床行业吧,做普通数控车床的铸铁床身,要求其实没那么严。粗加工完做个振动时效,只要把变形量控制在0.02mm/米以内,装上去用个十来年都不会出问题。我们给山东一家机床厂做了快10年的床身,一直用振动时效,有时候为了抢交期,连粗加工后的二次时效都省了,现在卖出去快6年的货,客户从来没因为尺寸变形找过售后。
但是换到半导体设备行业,那要求直接翻了好几个数量级。
去年接的那个陶瓷封装基座的铝合金底座,客户要求放1年的变形量不能超过0.002mm。这时候你再用振动时效就完全没用了,必须分三次做时效:粗加工之后先180度烘20小时,半精加工之后再160度烘16小时,最后精加工完了还要在23度的恒温车间放72小时,才能做最终的精磨。

之前有个同行接了这个半导体的单子,按做机床的老办法,只做了一次热时效就安排精加工了,结果装上去才俩月,因为尺寸飘移,把客户传送带上的晶圆都划坏了。
赔了快200万。
现在那老板看见“时效”两个字都绕着走。
现在的新花样不少,但是藏着的坑比以前多得多
最近这几年车间里的新设备确实多。
有做精密齿轮的厂,开始用深冷时效,把加工完的齿轮放到零下196度的液氮里泡俩小时,再慢慢升到室温,说是能把齿轮的疲劳寿命提30%。还有的厂换了超声波时效设备,比传统的振动时效效率高3倍,工件不用摆半天,扫一遍就完事。
说起来都是进步。
但是有个行业里没人愿意公开说的难题:现在所有的时效工艺标准,都是按20年前的传统铸钢、铸铁、普通铸铝的材料性能定的。现在的新型高强铝合金、3D打印的金属件,根本就没有对应的成熟时效参数。
很多厂都是自己摸参数,摸对了就赚钱,摸错了就赔废料。
去年我们接的那个3D打印的钛合金零件,一开始按传统铸钛的时效参数,800度保温4小时,结果零件出来之后强度直接掉了20%,测都不用测,废品。后来翻了十几篇论文,做了七八次试验才摸对参数:得降到620度保温6小时,才能把3D打印过程中攒的层间应力消干净。
这一来一回,光报废的零件就扔了十几万。
最坑的是什么?是现在很多卖时效设备的销售,张嘴就说他们的设备什么材料都能做,参数全是通用的。
你真信了,赔的钱够买他十台设备。
我刚进厂的时候,师傅跟我说过一句土话:“时效不是做给客户看的,是给工件‘顺气’,你压着它的气不让它散,它迟早给你闹脾气。”
干了22年,我越来越觉得这话在理。
工艺参数卡得再严,不如你多站在工件的角度想想——它内部攒的那股劲儿,总得有地方散才行。
不知道各位同行有没有碰到过那种,明明所有工序都按手册参数做了,最后还是因为时效出问题的糟心事儿?
