去年深秋的早上,物流的大货车直接横在车间大门口,堵得叉车都出不去。
拉下来32件给江苏某减速机厂做的42CrMo输出轴。
人家装机试跑了110小时,轴颈位置直接抱轴了。
拆下来看,氮化层整块掉渣,跟放了三天的酥锅巴似的。
质检的小周把检测报告拍我桌上,指尖都在抖:“师傅,我们当时打了渗层0.42mm啊,硬度也够HV620,怎么就废了?”
我蹲在地上翻了半小时断口,摸了摸表层那个发乌的暗灰色,就知道——上周为了赶交期,热处理班组把离子氮化的保温时间从18小时砍到16小时,还把氨分解率卡在20%没往上调。
那些写在工艺卡上没人敢明说的参数猫腻
别信那些卖热处理设备的销售吹的,说自己的工艺能“兼顾质量、效率、成本”。
我们车间摸了20年炉子,算得门清。
主流的两条氮化路线,算到骨头里都是矛盾。
气体氮化,炉温卡在520℃,保温30小时才能拿到0.4-0.5mm的稳定渗层,但是变形量能飙到0.03mm以上,那种长度超过1米的细长轴,根本扛不住,磨量留多了费料,留少了直接超差。
离子氮化呢?同温度下,保温18小时就能拿到差不多的渗层,变形量能压到0.008mm以内,听起来是不是天选工艺?
哪有那么好的事。
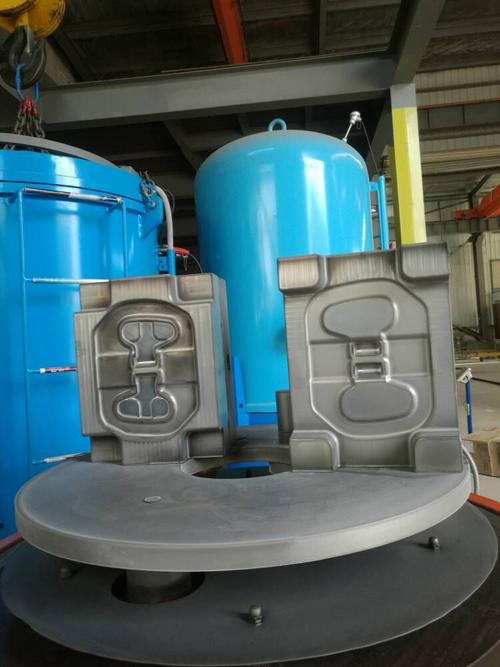
这里就要说那个行业心照不宣的妥协:离子氮化的装炉量,只有气体氮化的三分之一。同样大小的料盘,气体氮化能塞200件小模数齿轮,离子氮化最多塞60件,还得每件之间留够30mm的极间距,不然打弧打得你炉子都跳闸,整炉的件都废。
上次接了个批量12000件的小销轴订单,算下来离子氮化的单耗成本是气体氮化的2.3倍,老板盯着报表直皱眉,最后班组想了个“两全其美”的招:把离子氮化的炉压从200Pa降到120Pa,保温时间从18小时砍到12小时,渗层厚度刚卡到0.3mm的国标下限,表面硬度勉强过HV550的线。
客户不做破坏性的疲劳检测,根本查不出来。
说白了,这就是行业没人明说的妥协——只要检测数据全在国标范围内,谁管你实际的接触疲劳寿命能降多少?
最容易被忽略的,就是那层白亮层。就是氮化后表面那层10-20μm的脆性化合物,厚了直接掉渣,薄了根本不耐磨。上次那批抱轴的输出轴,白亮层厚到45μm,装上去一跑合,直接碎成细粉,能不抱轴吗?
同样是氮化,不同行业的要求能差出十万八千里
很多新手以为氮化就是个通用工艺,把参数往那一套,啥件都能做。
真的是外行。
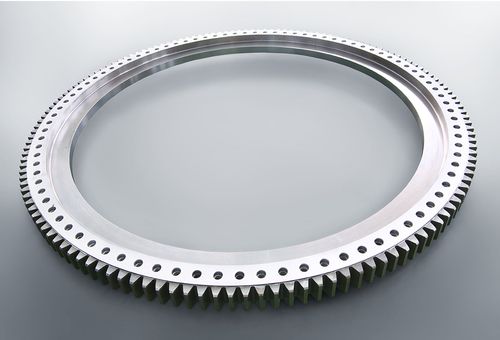
第一个场景,风电行业的偏航齿圈。人家根本不追求表面硬度飙到HV700以上,反而要求渗层深度必须到0.8mm,白亮层必须严格控制在10μm以内,还要过1200小时的中性盐雾测试,不能出红锈。
我记得2021年给内蒙古某风电场做的一批齿圈,一开始按普通减速机的工艺做,白亮层做到25μm,发去现场不到半年,齿面就长出了成片的锈斑。人家直接整批退货,拉回来我们把表面磨掉0.1mm,再补做12小时的低氮势扩散处理,折腾了俩月,光往返运费就花了8万。
第二个场景,3C行业的精密不锈钢连接件。那种小到指甲盖大小的手机中框固定件,要求氮化之后的变形量不能超过0.002mm,表面粗糙度不能掉,连个细微的划痕都不能有。
2023年我们接了个苹果供应链的订单,一开始按常规的气体氮化工艺做,出来的件表面发蓝,变形量直接超了3倍,人家的三坐标检测设备扫一遍,整批4200件全判废。后来换了低温离子氮化,把炉温压到420℃,保温8小时,出来的件跟抛过光似的,变形量刚好卡到0.0015mm,才过了客户的严苛审核。
现在吹得神乎其神的新技术,藏了多少没说透的风险
这两年跑行业展会,听的最多的就是“绿色氮化”“智能氮化”“进口替代”的新词。
什么低氨排放的闭环炉,什么AI自动调氮势的系统,什么比进口设备便宜一半的国产氮化炉,吹得跟不要钱似的。
我去年没忍住,贪便宜买了一台带AI控制系统的国产离子氮化炉,一开始用着确实顺,不用人半夜爬起来去车间调氨阀、看炉压。
结果用了三个月,就出问题了。
同一炉出来的件,靠近炉门的位置硬度只有HV480,炉膛中心的位置硬度到了HV650,拆了炉衬才发现,加热丝的排布是按气体氮化的温场做的,根本没匹配离子氮化的辐射换热逻辑,炉温均匀性差了整整20℃。
说到这,就得提一个行业里没人愿意公开的难题。
现在所有的氮化检测标准,全是拿随炉试样的渗层厚度、表面硬度说事,根本不要求检测实际的接触疲劳寿命。
你随炉的试样全合格,不代表装到设备上的零件能扛住额定载荷跑够设计寿命。就像之前那批抱轴的输出轴,试样的渗层、硬度全达标,但是因为白亮层太厚,实际的疲劳寿命只有设计值的三分之一。
现在没人愿意掏那个钱做疲劳测试——一个齿轮的台架疲劳测试要3万多块,谁会为了个普通零件花这个钱?
还有那些吹得神乎其神的催渗工艺,什么加稀土,什么通乙炔复合渗,说能把氮化时间缩短40%,实际做出来的件,渗层看着够,但是脆性大得很,用锉刀一刮就掉渣,根本不敢往高端客户那里送。
我在车间摸了20年炉子,攒了句土话给同行提个醒:“氮化不是烤红薯,火大熟得快就香。”
真的是。你在工艺上偷多少懒,减多少时间,降多少参数,它迟早会在客户的设备上给你找回来。上次那批抱轴的轴,最后我们赔了人家32万的停机损失,现在想起来都肉疼。
你们车间做氮化的时候,为了赶交期,最长砍过多少保温时间?有没有遇到过检测全合格,装机就出问题的糟心事?
