去年九月的下午,车间的门被撞得哐当响。
合作了八年的客户拎着三根退回来的活塞杆,裤腿上还沾着工地的泥。
“你们这货装上去,跑了270小时就抱轴了,拉荒拉得跟狗啃的一样,现在甲方扣我二十万货款,你们说怎么办?”
当时主任脸都白了,一开始以为是镀铬层结合力不够,拆下来磨掉镀层看基材。
哪是镀铬的问题。
是新来的学徒调滚压头的时候,把过盈量多拧了半圈,整整大了0.05mm。他当时还跟旁边的小徒弟显摆,说这滚压出来的面,比抛光机磨的还亮,能直接当镜子用。
亮有什么用。
滚压出来的表面看着越光,要是内部应力扯得太狠,那些肉眼看不见的微裂纹,用不了多久就会把油膜切得稀碎。油挂不住,硬磨,不抱轴才怪。
滚压光整根本不是把零件压亮这么简单
干了二十多年机加工,我从来不给刚进厂的小孩讲什么“塑性变形层”的教科书定义,就告诉他们:滚压就是用硬的辊子,硬怼在旋转的零件表面,把车刀留下的那点刀痕给碾平,顺便在零件表层压出一层硬的残余压应力,让零件更扛造。
我们平时压调质45号钢,过盈量卡0.02-0.04mm,滚压线速度控制在90m/min上下,走刀量调到0.2mm/r,出来的效果基本不会错。
这三个数字,都是二十年踩坑踩出来的。过盈量多0.01mm,表面就会出现橘皮纹;少0.01mm,刀痕碾不平,粗糙度下不来。
现在市面上常用的滚压辊,一种是GCr15淬火的,一套下来几百块,换起来也方便;另一种是硬质合金辊,一套下来快两万,换的时候要校同轴度,麻烦得很。
GCr15的辊子软,压个三四千件就会磨出凹坑,压出来的零件表面会带着辊子的印子,看着亮,其实微观上是高低不平的。硬质合金的硬,压二十万件都不会出坑,表面的一致性好,残余应力也稳。
不过话说回来,大部分中小厂根本不会给普通件上硬质合金辊。
明明算下来,硬质合金的单件成本才两毛钱,GCr15的要五毛,但是架不住一次性掏两万的门槛高啊。他们就用GCr15的辊,压完一遍发现有印子,就再走一遍,靠多压一次补平整度。
这话我从来不会在给客户做技术交流的时候说,毕竟大家都是出来做生意的,拆同行的台不好。但实际情况是,这种二次滚压的零件,表层的残余应力是乱的,有时候甚至是拉应力,用个一年半载,表面就会出疲劳点蚀,客户不拆到金相镜下看,根本发现不了。

不同行业的滚压要求,差得能跨三个量级
之前给常州的液压件厂做配套,他们做的是挖机的主油缸活塞杆,要求什么?
粗糙度要到Ra0.2,表层残余压应力不能低于800MPa。
一开始他们用抛光机抛,抛出来的粗糙度也能到Ra0.1,看着跟镜子似的。结果装上去的油缸,跑1000次往复就开始漏油。
为什么?
抛光是把表面的凸起来削掉,根本没有压应力层,油缸里的压力一冲,表面很快就出微观裂纹,密封件磨坏了就漏。
后来换了我们的滚压参数,压出来的粗糙度能到Ra0.1,压应力能到1000MPa,硬化层深0.3mm。现在他们的油缸,跑两万次往复都不会漏,客户都当免检产品用。
去年给金风的一个代工厂做技术支持,他们做风电偏航轴承的密封位,那个零件大啊,直径快一米,装在百米高的塔筒顶上,修一次要花十几万。
之前他们的工艺是铣完之后抛丸,看着表面粗粗的,好像粗糙度够了。结果装上去两年,密封位就锈得凹凸不平,润滑脂漏得满塔筒都是。
为什么?
抛丸出来的表面是有很多凹坑,但是表层是拉应力,一下雨,水渗到凹坑里,顺着拉应力的裂纹往里面钻,锈得特别快。
后来改滚压,过盈量严格卡0.03mm,滚完之后在密封位表面压出一层0.2mm深的硬化层,全是压应力,水根本渗不进去。现在那批零件用了五年,爬塔上去看,跟新的一样。
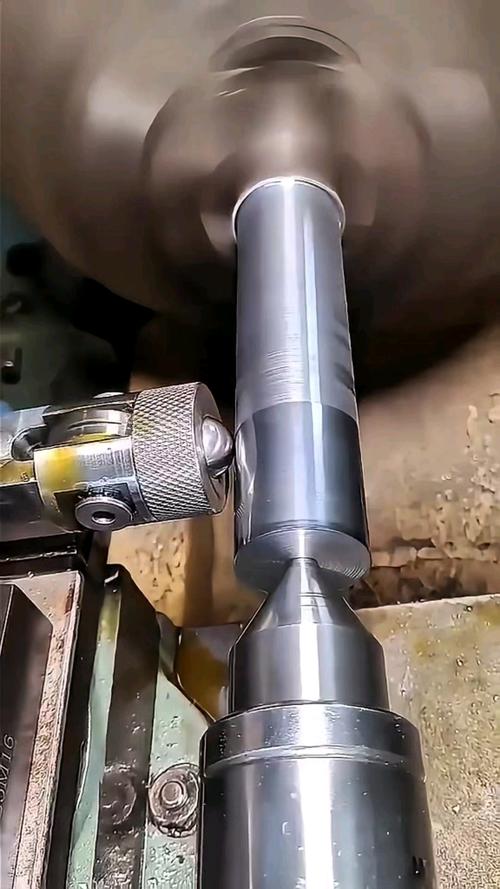
现在喊得响的智能滚压,藏着没说出口的坑
这两年国产的伺服滚压头卖得特别火,之前进口的一套要十几万,现在国产的两万块就能拿下来,能实时测滚压力,自动补过盈量,说能实现全参数追溯。
说实话,这东西确实好用。
之前我们调参数,全靠拧刻度盘,拧多拧少全凭手感,现在有了伺服的,参数输进去,它自己会稳稳压到设定的过盈量,新学徒也能调出老法师的效果。
但是这里面有个没人愿意公开的难题。
现在整个行业,滚压工序的检测标准是缺的。大部分厂滚完零件,就拿粗糙度仪扫一下,看亮不亮,够不够Ra值,根本没人去测表层的硬化层深度,也没人测残余压应力的大小。
这就导致一个很离谱的事:你用同样的滚压参数,压45号钢和压40Cr,测出来的粗糙度可能一模一样,但是硬化层深度差了0.1mm,压应力差了300MPa。短期用根本发现不了问题,等个两三年,零件表面出了疲劳裂纹,大家都在怪材料不好,怪装配不对,怪密封件质量差,就是没人想到,根源是滚压的时候根本没控制对参数。
还有更扯的,很多厂上了MES系统,看着挺智能,但是滚压设备的接口根本没对接,所有的滚压参数都存在设备本地,出了问题,找半天都不知道当时是哪个学徒调的参数,调了多少,全靠翻当时的操作记录本,跟十年前的老厂没区别。
我记得车间的老班长,今年快60了,干了四十年机加工,他常跟我们说一句土话。
“滚压不是给零件擦脸,是给它穿一层硬壳。”
你过盈量多一丝,这壳就裂;少一丝,这壳就软,风一吹就破。什么智能设备,什么进口替代,说到底,最后还是要落到每一次的过盈量调整上。
对了,问个同行都关心的问题:你们车间现在滚压完零件,是只测个粗糙度就完事,还是真的会每批抽测表层的硬化层和压应力?
