他们之前图便宜,找了个报价比市场价低35%的作坊做消隙丝杠,装上去跑了3个月,背隙直接飘到0.03mm。本来要打0.01mm精度的定位孔,歪得一塌糊涂,整批200多台检测治具全废,光返工、补料、耽误的交付期违约金算下来,小20万。
老板蹲在车间抽了半条烟,跟我吐槽说,当初跟厂家谈的时候,销售拍着胸脯说背隙能稳定控制在0.005mm以内,结果真出了问题,对方连个像样的实测报告都拿不出来,张嘴就说”是你们安装不当”。
别听销售吹,三个硬指标直接筛掉80%的皮包厂
说实话,选低背隙丝杠的厂家,根本不需要听销售跟你扯什么”我们技术领先””行业头部”,几个硬指标摆出来,能不能接得住,直接见分晓。
第一个,能不能当场出具带CNAS溯源章的同批次背隙实测报告。很多小厂给的所谓”检测报告”,都是自己实验室打出来的,没有计量溯源资质,测的还是好几年前的老批次样品,跟你现在要的规格半毛钱关系没有。我之前碰到过一个销售,张嘴就说他们M20导程10的丝杠背隙能做到0.002mm,结果我要同规格的CNAS报告,他磨磨蹭蹭掏出来的是2年前测的M12微型丝杠的报告,这种直接pass就行,连基本的品控溯源都没有,吹的数字全是空气。
第二个,有没有匹配不同工况的标准化预压调整机制。太多小厂的消隙结构就是两个螺母硬拧,根本不考虑你是低速重载还是高速轻载。比如你是用在激光切割设备上,跑60m/min的连续进给,他给你硬拧到预压10%,跑俩小时温升一上来,滚道热胀直接卡滞,背隙反而越变越大。怎么判断?你直接把你的工况说清楚——比如24小时连续运行,负载是额定值的30%,环境温度10-35℃,问他对应预压值设多少,有没有专用的调整工装,能不能现场看他们调背隙的过程。别信什么”老工人凭手感调”的鬼话,没有扭矩扳手、没有千分表架在固定位置测的,全是靠蒙。
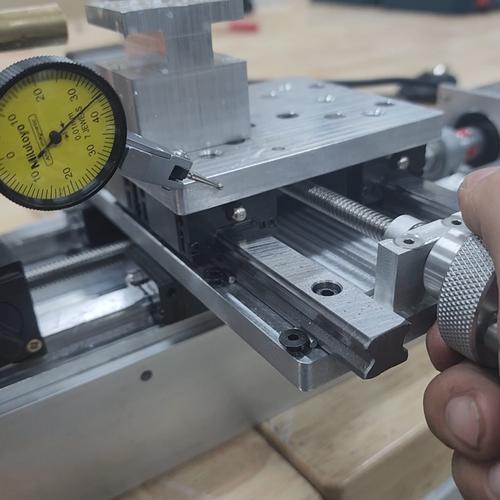
第三个,能不能保证同批次的背隙一致性。太多采购只盯着单根丝杠的背隙数值,完全忽略批次差。你想啊,一次买10根丝杠装在联动轴上,第一根背隙0.003mm,第三根0.008mm,第五根直接飘到0.012mm,联动的时候补间隙都补不过来,调试到崩溃都正常。判断方法也简单,别光看他给你展示的最优样品,直接要求随机抽3根同批次的丝杠,现场架上千分表测,要是每根的背隙差值能控制在0.002mm以内,那这个厂的品控才是真的过关。
踩过坑才知道,靠谱的丝杠背隙厂家都长一个样

跑了17家大大小小的厂之后我发现,真能稳定做出合格低背隙丝杠的厂家,根本不是那种在行业展会上铺最大展位、销售见人就递名片的大经销商。
最靠谱的一类,是原来给日系、台系头部品牌做了8年以上代加工的老厂。我之前碰到过一个在苏州的厂,老板原来就是上银的车间主管,自己开厂10年,根本不怎么做线上推广,客户全是老客户转介绍。车间里的磨床都是用了五六年的进口设备,不是那种买回来摆样子给客户看的新机器。每次出货前,每根丝杠的标签上都要贴实测的背隙值,连哪个工人调的、测的时候的环境温度都标得清清楚楚,连续3年客诉率低于0.3%。上次我去他厂里,正好碰到一个客户因为自己安装时预压调错了,导致背隙超差,人家直接派了做了10年调试的师傅,带着工具上门帮着重新调,连来回的路费都没要。
还有一类是只做细分场景的专精小厂。比如只做半导体设备用的消隙丝杠,或者只做高端机床进给用的低背隙丝杠,根本不接杂七杂八的零散小单,起订量虽然高,但是品控卡得极严。
反过来,那种什么单子都接的厂——你要M6的微型丝杠他能做,M80的重载丝杠他也敢接,问他背隙能做到多少,张嘴就说”你要多少我就能做多少”,这种100%是倒货的皮包厂。自己根本没有加工能力,就是从别的小厂拿货换个自己的包装,出了问题你找他,他连消隙螺母的结构原理都讲不清楚。
签合同前把这几条写进去,能省掉90%的扯皮成本

选厂家不是选完就完事了,签约的时候把规则说清楚,真出问题的时候才不会被对方牵着鼻子走。
如果是小批量采购,一次拿个5-10根,别上来就打全款,直接把“每根丝杠附带对应规格的CNAS背隙实测报告,随机抽样检测值超过合同约定值20%的,整批退货并承担来回运费”这条写在合同条款里。别听销售说”我们产品绝对没问题”,口头承诺全是空气,真出了问题,他要么怪你安装不对,要么怪你使用不当,扯到最后你连说理的地方都没有。
如果是大批量采购,一次要拿上百根的,别上来就签全年的框架协议。先拿30根做小批量试跑,连续运行1个月,测一下高速转动后的背隙漂移值。很多厂家新做的丝杠背隙是合格的,但是跑个几千转之后,螺母滚道磨损了,背隙直接往上飘,这种你要是直接签年框,到时候换都来不及。
最后说几个避坑的实在话:
别贪那种报价比市场价低30%以上的。低背隙丝杠的加工成本摆在那,好的磨床加工一根的成本就比普通丝杠高20%,他卖的比成本还低,能给你做好东西?
别信什么”终身免维护”的鬼话。不管预压调得多好,消隙丝杠跑个2-3年都是要重新调整预压的,说终身免维护的,要么是不懂行,要么是想骗你赶紧下单。
别把背隙值压得太死。比如你只要0.01mm的定位精度,非要厂家把背隙做到0.001mm以内,厂家为了达标,会把预压拧得特别紧,到时候丝杠温升特别高,使用寿命直接砍一半。合适的精度就选对应等级的丝杠,没必要追求虚头巴脑的极致数值。
哦对,上次跟那个苏州代工厂的老板聊天,他说现在很多采购根本不关心背隙的测试条件,就盯着数字看,你说能做到0.001mm他就选你,根本不管这个测试是在什么转速、什么温度下测的,等装到设备上用了俩月出问题,又反过来骂厂家坑人。
说白了,大家都在信息差里打转。之前碰到过一个采购,为了压价找了个比市场价低40%的厂,最后拆换丝杠的人工成本,比当时省的那点钱多了3倍。
图啥呢?
