上周扎进东莞长安的一家精密五金厂车间,刚走到三号数控车床边上,就看见操作工蹲在地上,手里攥着个磨得发亮的铁钩子,正费劲扯缠在刀塔上的黑铁屑。他裤腿上沾着半圈机油印,脚边堆着一团团像乱麻似的切屑,刚换的进口山特刀片,加工的还是最常见的45号钢轴,本来算好节拍1分钟一件,结果因为缠屑,每10分钟就得停一次机清屑。
张总站在旁边脸都黑了,说前两个月找的所谓“断屑控制服务商”,当时在人家实验室切出来的屑都是整整齐齐的C型短卷,付了两万块预付款,结果上机第三天就开始缠屑,打销售电话直接被拉黑了。那天赶客户的交期,整个班组因为清屑耽误了40分钟,算下来光工时损失就快四千。
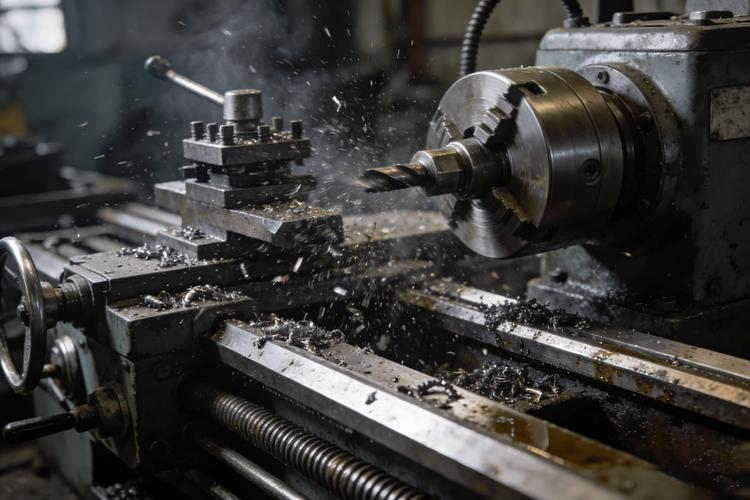
谁都懂。机加工车间里最耗精力的破事,从来不是什么精度达不到,就是这甩不掉的缠屑。切屑长了,会缠刀、刮花工件表面、磨坏导轨防护罩,严重的还会把操作工的手烫起泡。之前有宁波的客户算过一笔账,他们车间一共20台数控车,因为缠屑清屑每天要耽误2个小时,一个月下来损失的加工费够请两个熟练工。
选断屑控制厂家,盯着这三个细节就不会错
别听销售扯一堆行业大趋势,也别信那些印在宣传册上的漂亮参数。就看三个实打实的细节,踩坑概率能降到10%以下。
第一个,必须能答应带着全套适配方案,到你车间做连续72小时无干预实切测试。别信那种在自己实验室里切个标准铝块,就拍胸脯给你保证能解决所有问题的。要的就是用你自己的毛坯、你平时用的机床转速、你现在加的冷却液,开机连续跑三天,中间技术人员不准碰面板调参数,最后数下来的切屑是不是都是短的C型、半螺旋状,长度不超过15mm,不会缠刀、不会卡导轨。之前碰到过个厂家,上门试切的时候偷偷把进给量调快了0.2,切出来的屑看着特别漂亮,等他们人走了,参数调回原来的生产值,屑比之前缠得还厉害。所以盯着屏幕看,从开机到结束,谁都不准碰参数面板。
第二个,要他给你找同材质、同加工批量的就近落地案例,别听他吹给航天发动机、医疗植入物做过什么高端断屑方案——那些场景的加工精度、材质硬度、批量大小和你做的普通五金件根本不是一回事。你要做的就是让他给你找离你车程1小时范围内的客户,加工的材质和你一样,批量大小差不多,你自己开车过去看,看人家车间是不是真的不用隔10分钟就停机清屑,操作工是不是真的不用拿着铁钩子蹲在地上扯屑。之前佛山有个做螺母的客户,找了个号称做高端断屑方案的厂家,案例全是加工钛合金的,结果回来切Q235的普通碳钢,切屑长到能拖到地上,完全不匹配,最后钱花了,问题一点没解决。
第三个,售后响应时效必须白纸黑字写进合同里。别信口头承诺的“24小时上门服务”,要写死:如果因为断屑方案失效导致机床停机,厂家必须在4小时内派有实际调试经验的技术人员到现场,超时的话,按实际停机造成的工时损失赔付。还要看他在你所在的城市有没有固定的服务点——要是厂家在东北,你在广东,就算承诺48小时上门,等他坐飞机赶到你厂里,货期都耽误完了。
真正能解决问题的厂家,其实都长一个样
我接触了快三年断屑控制领域的服务商,发现真正能帮客户解决实际问题的厂家,根本不是那种大而全的工业巨头,也不是靠压价抢单的小作坊。
都是之前在机加工一线干了10年以上的技术团队出来开的小公司。比如东莞的老陈团队,之前在长安的五金厂当了8年的机加工主管,最清楚操作工蹲在地上勾屑的烦躁,最懂批量生产里断屑的那些藏在细节里的坑。他们上门的时候,连适配你机床刀架的现成槽型刀片都带着,不会让你为了个断屑方案,花十几万换整套刀塔系统。
这类厂家的共性特别明显。第一,老板自己就是干机加工出身的,和你聊天的时候,根本不会跟你扯一堆材料力学的晦涩公式,张嘴就能说出你车间里常见的那些糟心事——“是不是夏天冷却液浓度低了屑就容易缠”“是不是主轴转速提100转,缠屑情况就能好一半”“是不是毛坯硬度波动超过HB20,原来的槽型就容易出长屑”。第二,他们的报价特别实在,不会上来就给你报个十几万的天价,而是先算你现在因为缠屑每个月要浪费多少工时,折算成损失有多少,就在这个损失的基础上给你报服务费,不会让你觉得这个钱花得冤。第三,他们不搞全品类的业务,就盯着断屑这一件事做,不会今天卖你刀片,明天推你冷却液,后天又给你推销新机床。
签合同的时候,别给人留扯皮的空间
说真的,我见过太多老板在断屑这件事上交的冤枉钱,够买两台新数控车床了。大部分坑,其实都是签合同的时候没把细节写清楚导致的。
不同加工规模的客户,签约的策略真的不一样。
每月加工量不到10万的小批量客户,别一上来就签年框协议。先拿3个批次的试加工单,白纸黑字写清楚:试切过程中如果缠屑率超过5%,直接全额退款,别接受“我们再调整下参数试试”的扯皮。
每月加工量在10-50万的中等规模客户,签合同的时候一定要把“断屑合格标准”量化——比如切屑长度不能超过15mm,不能缠绕刀架,不能刮伤已加工的工件表面,每出现一次因为断屑问题导致的非计划停机,就扣除对应比例的服务费。别用“断屑效果良好”这种模糊的描述,到时候出了问题根本扯不清。
每月加工量超过50万的大额客户,别光找一家服务商做独家供应。找两家不同类型的厂家,分别分到两个同配置的生产线上做3个月的对比测试,哪个断屑稳定性好、导致的停机时间少,就把后续的大部分订单给谁,别被一家绑定死。
最后列几个绝对要避开的坑。
别信“一次调整永久解决”的鬼话。加工过程中毛坯材质波动、冷却液浓度变化、刀具磨损到中后期,断屑效果肯定会有波动,靠谱的厂家本来就会每个月上门做一次参数微调。那些拍胸脯说能一劳永逸解决问题的,要么是没在批量生产车间待过,要么就是纯骗子。
别贪便宜找报价比市场价低一半的服务商。之前有个温州的客户,图便宜找了个小作坊做的断屑槽刀片,切了200件就开始崩刃,最后刮废了上百个工件,损失的钱够买3套正规的断屑方案。
别为了不需要的功能多掏钱。很多厂家会给你吹“我们的方案能让刀具寿命提高3倍”“能帮你把加工效率提20%”,你就盯着断屑这一个核心指标,其他的功能都是附加的,要是为了这些虚的功能多掏几万块,真的没必要。
