去年深秋帮厂里处理进口风机叶轮的热喷涂修复,前前后后换了三家供应商,光返工费就扔了六万多,产线停了整整八天。现在想起来还头疼。
第一家拿过来的检测报告写得漂亮,喷完装上去跑了三个多月,叶片边缘的耐磨层整块往下掉,拆下来看,喷砂的时候连工件表面的氧化皮都没除干净。第二家更绝,为了赶工期把要求0.8mm厚的碳化钨涂层偷偷减到0.3mm,测厚度的时候差了一半都不止,找过去人家直接把责任推得一干二净,说我们工件本身的光洁度不符合要求。
真的坑。
别被销售的PPT忽悠,这三个硬指标能筛掉90%的不靠谱厂家
说实话,现在搜热喷涂厂家,出来的网页全是“行业领军”“技术领先”,实际车间啥水平根本没人知道。与其听销售吹半小时,不如盯着这几个细节查,半分钟就能判断靠不靠谱。
第一个硬指标,必须能当场拿生产线上的边角料做结合强度拉拔测试。别光看他们递过来的塑封检测报告,那玩意儿说不定是十年前的老黄历,或者是拿别的高精度工件测的,跟你要加工的货半毛钱关系没有。你就让他们从刚喷完、还没做后处理的工件上切个边角块,用便携式拉拔仪当场测数值。正常超音速火焰喷的碳化钨涂层,结合强度得稳在60MPa以上,要是测出来连40MPa都不到,扭头就走,别多聊。

第二个硬指标,看他们有没有独立的封闭喷砂预处理车间。很多小厂为了省场地租金,喷砂就在露天空地上干,风一吹灰尘全粘在工件表面,你这边看着涂层喷得平整,过不了俩月就整块往下掉。你去验厂的时候根本不用进车间,站在门口闻闻,要是没有那种淡淡的石英砂粉尘味,或者车间里的喷砂区和喷涂区是用薄塑料布随便隔的,直接pass,连谈的必要都没有。
第三个硬指标,能自己调配涂层材料的才是真有技术的。那种全靠外购成品粉末、连粉末粒度怎么调整都不知道的厂家,碰到特殊工况的工件直接抓瞎,到时候出了问题就摊手说“我们买的粉末就是这个效果,没办法”,你连说理的地方都没有。
真正靠谱的厂家,根本不会在朋友圈天天发广告
我后来找的那家合作了快两年的热喷涂厂家,说出来你可能不信,连个正经的官网都没有,全靠老客户转介绍。
你找过去的时候,技术主管手上还沾着银灰色的喷涂粉末,裤腿上还有喷砂蹭的浅印子,能坐下来跟你掰扯半小时:你这个液压柱塞是在高压工况下用的,本来要求喷1mm厚,其实喷0.6mm就够,多喷的部分反而会增加后续机加工的成本,甚至能帮你把工件的公差余量调整到最合理的范围,实实在在帮你省预算。根本不会追着你问“什么时候签合同”“今天能付定金吗”。
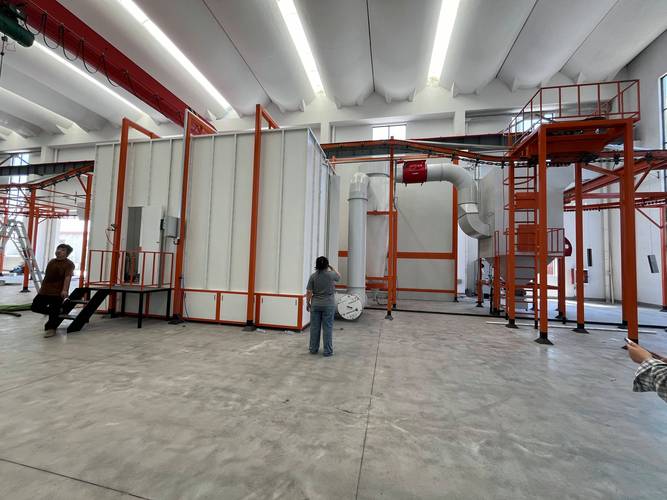
这类厂家的共性其实特别好认:车间里堆的全是轧辊、盾构机刀具、风机叶轮这些正在流转的待加工工件,不是摆在样品架上供人拍照的摆件;老客户的复购占比能到80%以上,根本不需要花钱打广告拉新,老客户介绍的单子都做不过来。那些一上来就给你发几十页宣传册、销售比技术工还多的公司,反而要多留个心眼——他们的精力全放在怎么获客上,哪有时间抠喷涂的工艺细节?
不同采购规模的签约套路,踩中一个就要亏大钱
别以为找对厂家就万事大吉,签约的时候没摸对策略,照样能踩坑。
要是你一年的热喷涂采购额也就二三十万,属于零散小单,真没必要开车两三个小时去外地验厂。找本地车程一小时以内的厂家,先寄个最小的工件过去试做,测完耐磨度、结合力都达标了,再谈长期合作。别上来就签什么年度框架,你量不大,人家根本不会把你当重点客户,生产优先级排到最后,急着要货的时候给你拖个半个月都正常。
要是你一年采购额过百万,属于稳定的大客户,那合同里的条款一个字都不能含糊。首先,必须把涂层的厚度范围、结合强度要求、适用的工况温度写进合同附件,别光靠口头约定。其次,一定要加一条:质保期内涂层脱落率超过5%,厂家免费返工,同时按每日对应货款的千分之三赔付停机损失。别信销售拍胸脯说的“我们的质量绝对没问题”,真出了问题,口头承诺半毛钱用都没有。
还有个最容易踩的坑:碰到那种报价比行业平均水平低20%以上的,直接绕路走。我上次碰到个厂家,喷同样的碳化钨涂层,别家报800元一平方,他报500元,问他为啥这么便宜,他说“我们批量大成本低”,实际去了才知道,他用的是回收的废喷涂粉末,喷完的涂层孔隙率比要求的高两倍,装上去跑半年就磨穿。算下来返工的钱,比一开始找个靠谱厂家多花的那点钱,贵了快三倍。
真的,找热喷涂厂家这事儿,省啥钱都不能省验厂的那点时间。别等工件装上去掉涂层、产线停转了才后悔。
