表面全是细密的拉痕,擦都擦不掉。
我蹲在切削液池边伸手捞了一把,黏得手指都张不开。拿折光仪一测,读数12%。
工艺卡上明明白白写着5%。
新来的小操作工怕切削液太稀烧刀,自作主张多倒了两桶原液,说“浓点总比稀了强”。
就这一下,整批2000件货全废,算上材料和工时,小一万块没了。
很多人在车间干了十来年,都觉得切削液配比是最没技术含量的事儿——不就是原液兑水,按说明书的比例倒就行?
真不是。
配比根本不是“按说明书倒就行”
我在车间摸爬滚打了20年,从最早的C6132普通车床干到现在的五轴加工中心,见过太多因为配比没搞明白栽的跟头。很多人不知道,不同类型的切削液,折光系数根本不是统一的。普通乳化型的折光系数大概是1.0,半合成微乳化的是1.5,全合成的能到2.0。
啥意思?
你用折光仪测出来的读数,乘以折光系数才是实际的有效浓度。比如你要配5%的乳化液,折光仪读数到5就对了;但要是换半合成的,你得读到7.5才是真的5%浓度;全合成的更夸张,读数得到10才算达标。
我见过最离谱的操作,就是不管啥牌子啥类型的切削液,全按折光读数直接当浓度用,算下来误差能差出一倍。
别不信,我第一次测国产杂牌半合成原液的时候,也以为是折光仪坏了,换了三台仪器测,还是那个数。
现在行业里常用的两条技术路线,其实各有各的坑。
传统乳化型切削液的润滑性是真的好,大切深的粗加工,吃刀量8mm都不怎么烧刀,但是稳定性差,夏天温度一高,池子里两三天就发臭,捞上来的铁屑裹着一层油泥,洗都洗不干净。半合成微乳化的稳定性强,不容易臭,工件防锈期能扛30天不用刷防锈油,但是润滑性弱一截,加工硬度高的材料时,容易在刀头上积屑瘤,蹭得工件表面全是刀痕。
这里说个行业里心照不宣的妥协。
很多厂采购的时候,专挑便宜的杂牌半合成原液,标称的折光系数1.5,实际测下来连1.2都不到。你按1.5算的浓度,实际比要求的低了20%。采购不会说,因为一吨原液能省两千块,一年下来光采购成本能省十几万。
夏天为了防臭,操作工直接往池子里丢杀菌剂,闻着没酸味就算合格,根本不管有效浓度够不够。说穿了,就是大家都在算成本账,没人愿意为了那20%的性能差,多掏采购的钱。

不同行当的配比,根本没有通用公式
别拿着一套配比参数打天下,不同的加工场景,差一个百分点的浓度,结果能天差地别。先说汽车零部件厂的活儿。之前跟变速箱厂的老兄弟聊天,他们加工20CrMnTi的渗碳齿轮,材料淬火后硬度到HRC58,齿面粗糙度要求必须到Ra0.8。
这种工况下,全合成极压切削液的浓度必须稳在8%,上下偏差不能超过0.5%。
低了不行——润滑不够,齿面磨出细微的刀痕,装车之后跑起来变速箱有异响,那是要批量召回的。高了也不行——容易产生泡沫,冲不走的铁屑粘在齿面上,照样出废品。
前年他们厂换了个新操作工,嫌每天测浓度麻烦,每次配液都凭手感倒,一批1200个齿轮测下来,齿面粗糙度全是Ra1.6,光返工磨齿就花了三万多,还耽误了主机厂的交期,赔了两万块违约金。
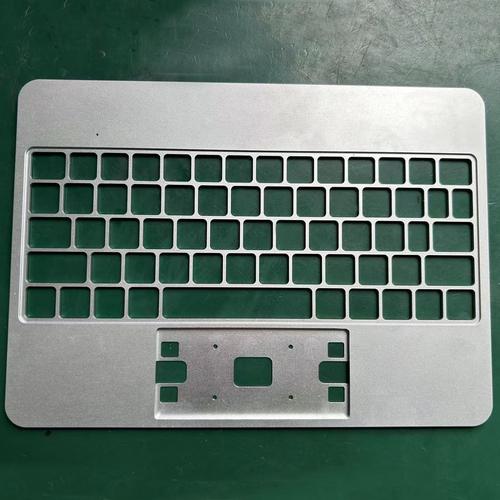
再说说3C行业的活儿。珠三角好多厂做笔记本电脑的铝合金中框,材料是6061,主轴转速动辄每分钟两万转,吃刀量才零点几毫米,完全是精密切削。
这种场景下,半合成低泡切削液的浓度必须稳在3%,绝对不能高。
浓度高了啥后果?残液留在工件表面,氧化之后形成淡淡的水痕,外观检验直接判废。
上个月我去东莞一个厂指导,他们之前一直按4%的浓度配,表面水痕的不良率一直卡在8%左右,怎么调都没用。后来把浓度降到3%,再配合气嘴把工件表面的残液吹干净,不良率直接掉到0.3%,光这一项每个月就能省十几万的返工费。
新设备再好,也架不住人瞎糊弄
这两年大家都在讲智能制造、绿色制造,新上的机床基本都带自动配液系统,传感器实时监测浓度、pH值,自动补原液、补自来水,看起来完全不用人操心。进口替代的风也吹了好几年,之前大家觉得贵得离谱的进口切削液,现在国产高端产品的性能已经追得差不多了。
但是坑真的不少。
说个行业里没人愿意公开的难题。现在所有自动配液系统的浓度检测,基本都是靠折光法。但折光法测的是溶液的总折射率,根本分辨不出来哪些是有效的润滑成分,哪些是被微生物分解出来的小分子杂醇。
说白了,切削液在池子里跑了两三个月,里面的极压添加剂、润滑成分被微生物分解了一半,你拿折光仪测,读数还是跟之前一样——因为那些分解出来的小分子照样会影响折光率。但实际的有效润滑性能,可能只剩原来的40%了。
自动配液系统可不管这个,它看到读数够了,就不补原液,等你发现加工出来的工件表面烧刀、粗糙度超差的时候,已经废了好几百件了。
还有标准滞后的问题。去年新出的绿色制造标准,要求切削液的VOC含量必须低于50g/L。很多厂家为了达标,把原液里容易挥发的矿物油换成了低挥发的水基润滑剂,润滑性能直接打了对折。但厂家给的配比说明书还是几年前的老版本,根本没提醒用户要提高浓度。
我之前就碰到过一个厂,换了符合新国标的低VOC切削液,还是按之前5%的浓度配,结果做45钢的轴件,表面粗糙度直接超差30%,折腾了快半个月才找到原因——实际得把浓度提到6.5%才能达到之前的润滑效果。
我们车间老班长干了30年,常说一句土话:切削液是机床的奶水,浓了娃噎着,稀了娃饿肚子。
别总迷信说明书上的固定参数,也别觉得新设备上了自动配液系统就万事大吉。天天在车间转,伸手捞一把切削液的黏度,闻闻有没有酸味,看看铁屑上沾的油泥多不多,比啥仪器都准。
对了,你们厂现在测切削液浓度,是每天测一次还是每周测一次?有没有碰到过折光仪读数完全正常,但是加工出来的件还是出质量问题的情况?
