说师傅你过来看,这孔壁上怎么有一道一道的波纹,跟老太太脸上的褶子似的。
我蹲下来摸了摸已经加工完的三个件,指腹蹭过去,能明显感觉到顺着走刀方向的、间距差不多0.2毫米的凹凸。
当时第一反应是精镗刀的轴承坏了,拆下来测了径向跳动,0.002毫米,比要求的还严。
又查了主轴的轴向窜动,也没问题。
最后我把进给速度调到50毫米每分钟,手轮模式慢慢推工作台,那一下——我当时就骂出声了。
工作台走的时候,根本不是丝滑往前蹭的,是一卡、一顿、一窜的,每一下窜的距离,刚好和孔壁上的波纹间距对上。
就是导轨爬行。
那天光查故障花了4个小时,最后算下来,废掉的17个毛坯,加上耽误的交期罚款,小两万块钱,全是这看不见摸不着的破毛病闹的。
导轨爬行不是小毛病,是摸出来的经验
很多人遇到这情况,第一反应是换导轨油,说实话,我刚开始干的时候也这么干,结果换了三次油,花了两千多,该爬还是爬。其实很多人对导轨爬行有误解,觉得就是润滑油不够,或者导轨磨坏了。
说白了就是两个接触面之间的摩擦力,在静止和运动的时候差得太多。
打个比方,你推一个很重的箱子,一开始要费很大劲儿才能让它动起来,等它动了之后,你会发现用的劲儿突然就小了。
机床的工作台也是一样。当丝杠攒够了克服静摩擦的劲儿,“啪”一下把工作台推出去,这时候动摩擦力突然变小,丝杠的推力又跟不上,工作台就会停下来。
等丝杠再攒够劲儿,再推出去——就这么一卡一顿的,就是爬行。
行业里摸出来的经验,动、静摩擦系数的差值不能超过0.05,超过0.1的话,哪怕你进给速度调到1000mm/min看不出问题,一旦降到50mm/min以下,爬行立马就冒头。
我自己测过两组数据:同样是铸铁基材的导轨,贴了0.5毫米厚的聚四氟乙烯软带的,静摩擦系数大概0.12,动摩擦0.1,差值只有0.02,低速走刀的时候基本不爬;要是传统的全铸铁刮研硬轨,没贴软带的,静摩擦能到0.22,动摩擦0.13,差值0.09,开30mm/min的进给,走两步跳一下,根本干不了精活。
现在市面上的导轨方案,说白了就是这两条路线的拉扯。
贴塑软带的优点是摩擦差小,低速不爬,但是刚性差,吃刀超过3毫米就振刀;全铸铁硬轨的优点是刚性足,重切削稳,但是天生摩擦差大,对润滑的要求高。
很多人不知道的是,新机床的“好手感”,很多是靠降低预压、少打润滑油换回来的。
机床厂为了让客户刚拉机床的时候觉得“丝滑、顺手”,装配的时候刻意把直线导轨的预压调得松松的,滑块和滚道之间留够间隙,润滑脂也只打薄薄一层,客户一推工作台,轻得像没装东西,当场就觉得这钱花得值。
结果用个半年,导轨滚道磨出间隙,低速爬行直接找上门。找厂家售后过来,人家给你把预压重新调紧,这时候你再推工作台,就会发现没之前那么顺了——但这才是导轨真正该有的状态。
之前的顺,全是假象。
不同场景下的爬行,根本不是一个量级的麻烦
别觉得所有的爬行都是一个问题,要花一样的成本去解决。去年帮一个做手机光学镜片的客户修设备,人家要求10mm/min的进给速度下,工作台的爬行量不能超过0.001毫米。
啥概念?就是工作台走1米的距离,累计的窜动量不能比一根头发丝的直径还小。
之前他们用的是普通的贴塑导轨,加工出来的镜片表面总有细微的波纹,镀膜之后看满屏的彩虹纹,一批货全废了,前前后后赔了八十多万。
最后换了闭式静压导轨,导轨面之间通0.4兆帕的液压油,把工作台整个托起来,金属之间根本不接触,摩擦力几乎为零,才算彻底解决问题。
换个场景,做重型水泥磨大齿轮的厂子,他们的落地镗铣床,进给速度200mm/min,吃刀量10毫米,一开始觉得反正速度慢,吃刀大,爬就爬点呗,不影响。
结果有一次精车齿面的时候,因为爬行的窜动,把齿面啃了个0.3毫米的深沟,整个齿轮重新搭台找正、加工,花了三天,耽误了发货,赔了十几万。
你看,同样是爬行,光学行业要的是微米级的零爬行,重型加工行业要的是哪怕重切削,也不能因为爬行啃伤工件,要求差了十万八千里。
现在的新机床,藏着不少以前没有的爬行坑
这几年搞进口替代,很多之前做普通传动件的厂家,开始生产高精度直线导轨,给国产中端机床配套。我上个月拆过一套刚用了半年的国产高精度导轨,滑块里面的滚道,圆度误差有0.003毫米,按照行业标准,这个值应该不超过0.0008毫米。
为啥这么大的误差还能出厂?
因为现在的检测标准,全是测静态精度——把导轨固定在大理石平台上,用千分表测滑块移动的直线度,只要数值达标,就算合格。
根本没人测低速下的爬行量。
也就是说,哪怕你的导轨静态精度全达标,只要滚道形状有误差,低速下一卡一顿,出厂的时候根本发现不了。等拉到客户车间,开低速精镗的时候,才会露馅。
这就是现在的机床精度检测标准,根本没有把“低速爬行量”作为强制检测项。
更有意思的是现在搞绿色制造,要求机床降低能耗,减少润滑油消耗,很多厂家把原来用的46号导轨油,换成了32号的低粘度油,说是能省电,能减少油的浪费。
结果油的粘度低了,在导轨面形成的油膜厚度不够,同样的工况下,爬行的概率直接涨了一倍。
跟做导轨油的销售聊起这事,人家笑了笑,说低粘度是趋势,爬行是机床装配的问题,跟油没关系。
皮球就这么踢来踢去,最后买单的还是车间里的操作工和修机床的师傅。
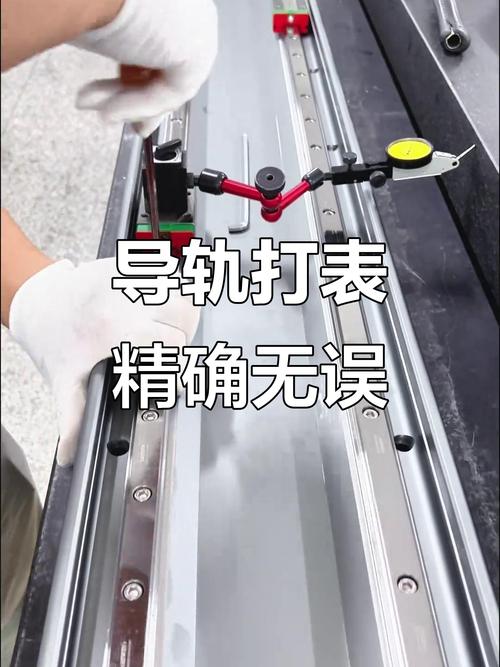
干了20年机修,我一直记着我师傅当年跟我说的土话:导轨是机床的腰,腰不好,再硬的拳头也打不出准头。
很多人遇到爬行,第一反应是要大拆大卸,刮研导轨,换滑块,花好几万。
其实我每次查爬行,先干三件事:
把导轨上的旧油全擦干净,看看是不是混进去了磨下来的铁屑;
测一遍丝杠的反向间隙,是不是间隙太大,攒劲儿才动;
调一下工作台的配重,看看两边的受力是不是不均。
十次爬行里,有六次靠这三步就能解决,根本不用大动干戈。
你们车间有没有遇到过那种查了两三天才找到根源的爬行故障?最后是靠啥解决的?
