那天晚上十一点四十,手机响了。
三号线的缸盖线停了。一批阀座孔,同轴度超差0.03。质检把整批48件全扣下。我到车间的时候,车间主任的脸是黑的。
程序没动过。机床精度上周刚测过。夹具也没磕碰。折腾到凌晨三点,翻出来原因——新来的小伙子换刀,把对刀仪上那把刀的长度值抄错了一位。
286.412,他写成286.142。
差了0.27毫米。就这一位数。四小时停线,一批件报废,加上后面重新对刀、重新试切,损失六万多。
刀具预调这东西,平时没人提。出事的时候,所有人第一个想起它。
说白了,就是提前把“刀尖在哪儿”这件事算清楚
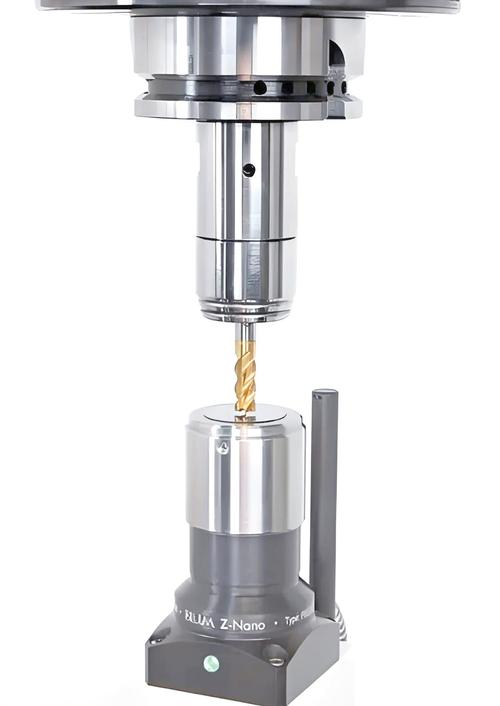
刀柄还没插进主轴,先在机外的对刀仪上量两个数。
一个是Z向长度——刀尖到刀柄锥面基准面的距离。另一个是径向尺寸——刀刃的实际回转直径,还有跳动。
量完把数据送进机床,机床的刀补表一填,换刀之后它就知道这一刀该往哪儿扎。就这么回事。原理一点都不玄。
但魔鬼全在细节里。
先看温度。一根BT50刀柄,7:24锥度,挂着200毫米长的立铣刀。车间温度从早上的18℃爬到中午的28℃。钢制刀柄轴向伸长约0.12毫米。硬质合金刀体线膨胀系数大约是钢的一半,5.5×10⁻⁶每摄氏度,可刀柄是钢的,锥面是钢的,躲不掉。
0.12毫米,够把IT7的公差吃掉一半。
再看跳动。主轴12000转,直径20的立铣刀,两刃。径向跳动要是0.02,两个刃的吃刀量就差了0.02。好刃在干活,差刃在蹭。刀具寿命直接砍掉三分之一,还不止。
还有个更隐蔽的:悬伸。刀尖伸出主轴端面100毫米,跳动0.01,加工面上就放大成0.01加到切削力引起的让刀上。长径比越大,放大越狠。
接触式和光学式,怎么选,得看你在切什么
车间里主流就两条路。
一条是接触式,机械测头。好处是便宜、皮实、稳定。国产好一点的,三四万拿下,重复精度标称±2微米。缺点是测头会被硬质合金刮出坑来,重载车间半年就得换一个。测头换完还得重新标定,标定件的溯源又是另一场麻烦。而且它测不了复杂刃型——球头刀的实际R角、螺旋角的偏差、刃口的微观崩缺,它看不见。
另一条是光学影像式,或者激光。非接触,能看轮廓,能测球头实际R,能发现刃口崩缺。麻烦在哪?镜头怕油雾。MQL微量润滑的车间,一个班下来镜头上就一层薄薄的雾,图像边缘识别开始飘。还有PVD涂层那层亮面,反光一打,边缘提取能飘0.005毫米。
行业内通常不说、但实际都在做的妥协是:HSK双面接触被吹上天,锥面加端面同时定位,理论刚性和重复精度都好。可锥面只要磕一个坑,端面就贴不实。
所以你去问老师傅,他怎么确认贴合?红丹涂上去,插进主轴转一圈,拔出来看接触面积。标准写得漂漂亮亮,实操全靠这双手和一双眼睛。没人写进作业指导书里。
缸盖线和飞机框,压根不是一个玩法
拿汽车零部件来说。缸体缸盖线,一天换几百次刀。核心诉求就两个字:快,别错。
做法是刀柄上装RFID芯片。对刀仪测完,数据直接写进芯片。机床换刀时读芯片,自动填刀补。人碰不到数字——这一步就把“抄错一位”彻底堵死了。
我见过一个主机厂的缸体线,以前人工输数,一个月撞两次刀。上了芯片之后,一年零撞刀。代价呢?每把刀柄多花两百块,三百把刀柄,六万块。老板为这六万心疼了半个月,后来不吭声了——一次撞刀的损失就是三四万,加停线。
航空结构件完全是另一个世界。钛合金框,长悬伸,长径比动辄6倍、8倍。这时候光测个长度,等于没测。
得测径向跳动,得测实际切削直径,还得盯刀尖圆弧的实际位置。热缩刀柄加热到三百多度把刀塞进去,冷却后抱死,抱紧力甩弹簧夹头三倍不止。可热缩过程本身就会让刀具轴向位置产生微小的二次位移,你要是装完不复测一次,前面全白干。
有个例子我记到现在。一个长悬伸的钛合金深槽,用6倍径立铣刀。预调只测了长度,跳动没管,实测0.04。上机切到第三刀就开始叫,那声音跟哭似的,工件表面一片颤纹。后来把跳动压到0.008,同样的参数、同样的刀具,寿命翻了一倍还多。切削参数一个没改。

智能刀柄喊了十年,到底卡在哪儿
激光对刀仪装到主轴旁边,在线测。主轴热变形实时补,刀具磨损实时补,不用下机。听上去很香。
问题是精度和成本。在线激光的重复性,在油雾和切屑飞溅的环境里,撑不住亚微米级的稳定输出。探测一次要几秒,节拍紧的线等不起。所以真正落地的,大多是粗测加机外精测的混合方案。
进口替代这几年确实在推进。国产对刀仪的机械本体不差了,光栅、导轨、结构件都能做。差在哪?差在软件算法和标定件的溯源链。标准棒是谁校的?校准周期多久?我见过不少厂,那根标准棒用了三四年,从来没送检过。拿一根来路不明的棒去校一台号称±1微米的机器,这数据你敢信?
还有个行业里不太愿意公开的难题:预调数据和机床实际坐标之间,隔着一层零点漂移。主轴一转就热,热了就伸长。一台立加跑两个小时,Z向漂0.02到0.05是常事。你在机外量得再准,装上去那一刻的机床状态,跟早上开机时已经不是一台机床了。热变形补偿这东西,很多厂根本没打通,或者补偿参数是拿默认值填的。
标准滞后带来的风险更实在。现在对刀仪的验收,大多是拿标准棒测十次重复性,取平均。可车间里用的不是标准棒。刀柄锥度实际值、拉钉磨损量、主轴拉刀力的衰减,这些全在标准之外。各家对“精度”的定义都不一样,有的标重复性,有的标示值误差,采购看着一堆数字,最后只能比价格。
回到车间,还是老王那句话最顶用
说了这么多,其实我们车间老王那句土话最有用。
“对刀仪再准,也顶不住一把没擦干净的刀柄。”
锥面上一个铁屑,或者一层油膜,定位就变了。测出来286.412,装上去可能286.44。粗加工看不出来,精加工立刻露馅。
几条土规矩,送给刚入行的:预调完的刀别直接往机床上扔,先在刀架上放十分钟,让它跟车间温度跑合一下,冬天尤其。擦刀柄用无纺布,别用棉纱,棉纱掉毛。对刀仪每天早上开班,先拿标准棒归一次零——三十秒的事,能救你一晚上。

最后一个问题,扔给同行:你们厂的预调数据,是操作工手动敲进机床的,还是从对刀仪直接传过去的?热变形补偿值,你上一次更新是什么时候?
