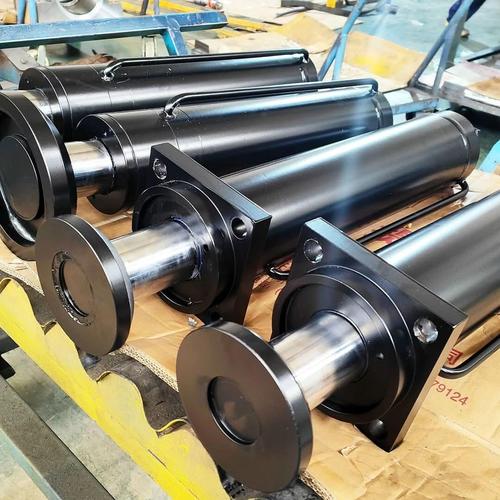
上个月刚上班,就看到传达室门口堆着一根退回来的液压杆。
是给南方一个做冲压的客户做的,才用了三个月,就抱轴了。
拆开来磨掉密封件一看,镀铬层掉了指甲盖大一块,铁屑磨得轴坑坑洼洼。
厂长拍着工作台骂,说外协厂又偷工减料。
这事儿我见多了。很多人觉得电镀硬铬不就是给零件镀层铬么,没啥技术含量。
真出了问题才知道,这玩意儿差一点都不行。
看起来普通,内里全是坑
说实话,原理说穿了也简单,就是通电把铬离子沉积到零件表面。
但是真要镀好,那几个参数差一点都出问题。
我干了这么多年,卡死三个数从来不敢动:电流密度要稳在45A/dm²上下,温度要hold在55℃±5℃,槽液里铬酐浓度得保持250g/L,偏一点不是软了就是裂了。
现在行业里有两种主流路线,一种是传统的六价铬镀硬铬,做了快一百年了。
好处是硬度够,附着力强,厚镀也不容易出问题,就是慢,电流效率才百分之十几,大部分电都用来析氢了,污染处理成本也高。
另一种是加了稀土添加剂的改良工艺,这几年挺火的。
电流效率能翻快一倍,镀的快,成本能降两成,好多小厂都在用。
不过话说回来,这玩意儿也有软肋,镀层厚度超过0.3毫米,内应力就大的离谱,放俩月自己就能裂。
行业内不说但实际在做的妥协是什么?很多接厚镀订单的厂,都是内层用稀土镀省成本,外层再镀个0.05毫米的传统硬铬,表面测硬度啥都对,内里偷了工,用不了多久就得掉。
你不说我不说,客户非等出了问题才知道。
不同行当要求,差得能有十万八千里
就说液压行业吧,做盾构机或者轧钢机的柱塞,要求完全不一样。
前年我们给本地钢厂修过一根轧机主液压柱塞,直径快半米了,要求镀层厚度0.2毫米,硬度HV900以上,还要耐得了几十兆帕的高压摩擦。
这种活儿,镀完必须去氢,200度保温四个小时,少一个小时都不行,氢留在镀层里,用不了一年就能从根部断。
那根柱塞现在用了快六年了,上个月客户还打电话过来问能不能再做一根同款。
换做注塑模具呢?要求就完全反过来。
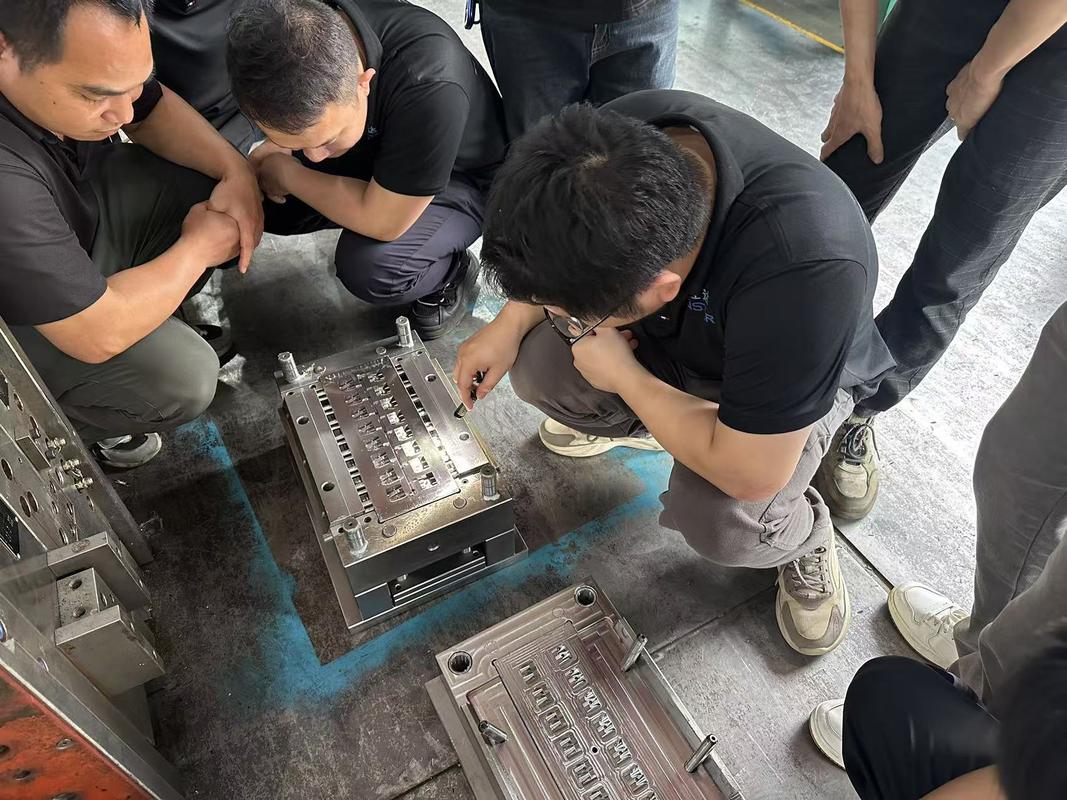
去年有个做透明PC灯罩的客户找过来,原来的型腔用的是淬硬高速钢,打三万模就磨花了,灯罩透明度不够,废品率蹭蹭涨。
给他型腔镀了一层0.03毫米的硬铬,硬度够,表面还亮,脱模还不粘料,现在打了十二万模,灯罩还跟新出的一样透亮。
这里有个规矩,注塑模镀硬铬绝对不能镀厚了,厚一个丝,尺寸公差就超了,后续磨都找不回来,直接废模具。
新热潮里,藏着没人愿意说的暗礁
现在都喊绿色制造,要求用三价铬镀硬铬代替六价铬,说六价铬污染大,要淘汰。
政策上也给补贴,好多厂都上新线。
我不反对环保,但是实话实说,现在三价铬硬铬技术还有个绕不开的坎,这是行业内不愿公开说的难题。
三价铬最多只能镀0.1毫米厚,再厚就会漏镀、硬度掉的厉害,很多需要厚镀层的工况,比如液压柱塞、造纸辊,根本用不了。
现在国内还拿不出能稳定镀厚铬的三价铬工艺,那些说能做的,大多都是偷着掺六价铬,挂羊头卖狗肉。
还有标准滞后带来的风险,现在国家的硬铬镀层标准还是十几年前定的,公差要求松的离谱,现在高端装备要求镀层厚度公差控制在0.01毫米以内,旧标准根本没覆盖这块。
很多厂按旧标准做出来,检测合格,到客户那里就是装不上用不了,索赔都没依据。
进口替代这块倒是好消息,原来做造纸厂的镀铬压延辊,全靠进口,一根几十万,现在国内不少厂都能做出来,性能差不了多少,价格砍半,挺好。
就是核心的添加剂还是要进口,卡脖子的事儿还没完全解决。
我天天在车间转,手摸的镀铬零件没有一万也有八千。
我常跟徒弟说,镀铬三分镀,七分靠除油,说白了就是前处理。
你前处理除油不干净,哪怕参数卡的再准,工艺用的再高端,镀上去用俩月也得掉。
这是我干二十年攒出来的经验,比什么论文都管用。
你们车间最近碰到过什么电镀硬铬的蹊跷问题吗?欢迎来唠唠。
