上个月跑东莞长安见一个做精密模具的客户,推开门就看见他蹲在磨厂房门口抽烟,脚边堆着半人高的废砂轮,烟缸里塞满了烟蒂。开口第一句就是,又赔了十几万。
三批修整好的成型砂轮,形位公差差了两个丝,整批模具镶件全废,客户直接整批退单。
很多干机械加工的都不拿砂轮修整当回事,觉得不就是拿金刚笔修个型,随便找个厂就能做。说白了,没踩过坑的都不知道,这里水深得能淹死人。选不对厂家,一次废品就能把你大半年的利润亏没。
踩过三次坑才摸出来的选厂硬标准
第一,先看能不能做定制化适配,别拿通用款糊弄人。 砂轮修整不是流水线产品,你磨高速钢刀具和磨陶瓷轴承,要求完全不一样,你用400直径的磨床和800直径的磨床,修整参数也差很多。我见过太多厂家,一上来不问你具体需求,直接报低价,修出来的轮廓不对,用两次就崩边。
怎么判断?很简单,带一片你自己常用的原片,把你的加工要求说清楚,让他当场出修整方案,能做就做,不能做就拉倒。张嘴就说“我们啥都能修”的,直接走。
第二,必须要有自己的在线精度检测设备。
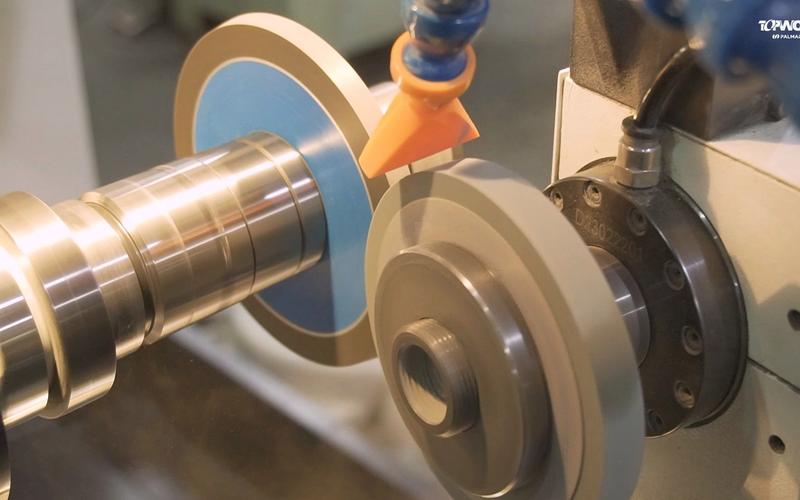
小作坊都是啥操作?修完拿卡尺量两下,动平衡都不做,你装到磨床上一开机,晃得整台床子抖,加工出来的工件全是波纹,能合格才怪。真要精度稳定,修完必须过在线动平衡和形位公差检测,每个砂轮出对应的检测报告,公差标得清清楚楚,你拿到手直接用就行,不用自己再测一遍。
第三,看应急响应速度,能不能扛住急单。干机械加工的,谁没个临时插的急单?砂轮崩了坏了,停线一天都亏好几千。之前那个东莞客户,之前找的小作坊,砂轮坏了排单排了五天,硬生生停线五天,房租人工都亏出去几万。怎么测?你下单的时候故意提一句“我这批三天就要出货”,看他怎么说,有没有备用产能能挤出来。满口答应结果半个月交不出来的,太多了。
靠谱的砂轮修整厂家,都长什么样
我跑了大半个中国的机械加工厂,见过的靠谱砂轮修整厂家,基本逃不开两种。
第一种,就是长期给头部大厂做配套的第三方修整厂。比如江苏无锡那家锡轴修整,做了快二十年,一直给国内几家头部轴承厂做砂轮修整配套,规矩严得离谱,每个批次抽10%全检,不合格直接回炉重造,从来不会把不合格的货流出去。价格比小作坊贵个10%到15%,但你算上废品损失和停线损失,其实反而赚了。
第二种,本身做修整工具的厂家,顺带做砂轮修整。比如济南的金锐修整,他们自己生产金刚滚轮、金刚修整笔,对修整的参数、刀头的损耗门清,修不同材质的砂轮知道怎么调进给,修出来的砂轮不仅精度准,还比别的厂修的耐用三分之一。相当于自带技术buff,不会瞎糊弄。
说实话,那种贸易公司千万别碰,转手赚差价,自己连磨床都没有,拿到货转找小作坊修,加个价就给你送过来,出了问题他推给小作坊,小作坊推给他,你找谁说理去?
靠谱厂家有个共性,不会上来就给你报低价揽活,一定会先问清楚你的加工材质、精度要求、磨床型号,甚至会给你提优化建议,比如你修的是加工钛合金的砂轮,他会告诉你修整的时候走刀量调多少能延长砂轮寿命,这才是真懂行的。一上来就低价砸你的,多半是挖好坑等你跳。
不同采购规模,怎么签合同不踩坑
你要是小加工厂,每月也就十几二十片砂轮的需求量,别上来就签全年框架,更别一次性付全款。先拿三片试修,修完你自己上机测,加工个十件八件看看合格率,没问题再长期合作。付款走月结就好,别给人家垫太多钱。
你要是月需求量几十上百片的大厂,一定要加不合格赔付条款。别听对方口头拍胸脯保证,一定要写进合同:因为砂轮修整精度不合格导致你的工件报废,厂家要按工件成本赔付,至少赔八成。这个条款一加上,对方不敢随便给你糊弄,真出问题你也有地方说理。
最后给你列几个避坑的点,记好了:
比市场价低三成以上的报价,千万别碰。羊毛出在羊身上,要么用磨钝了的旧金刚刀修,要么省了检测步骤,精度肯定差,亏的肯定是你。
一定要抽时间上门看厂,别线上聊两句就定。你去车间转一圈,地上是不是全是乱堆的砂轮灰,设备是不是七八年的老掉牙,工人干活有没有规矩,一眼就能看出来。对吧?
不过话说回来,也不是厂越大越好。有些上万人的大厂,根本不把你这点小单放眼里,交货拖半个月是常事,你问都没人理你。中小规模的厂,几十人百八十人的,反而对你的单更重视,服务也到位,价格也合理。
干机械这行,赚的就是公差那点钱。差一个丝,废品就是废品,一分钱都卖不出去。选砂轮修整厂家,别图便宜,别嫌麻烦,多试两次,找对了,能省好多心。
