2026-10-07 17:52:47 分类:商机
上个月后半夜我刚换完衣服准备回家,调度电话炸了。
客户退了整整一车精加工轴。
尺寸全部超差0.02mm,客户要罚款,还要整批返工。
查了半天,机床丝杠间隙没问题,材料硬度没问题,最后把刀拆下来凑到台灯下看——后刀面磨掉小半毫米,新来的顶岗学徒没按点记刀补,干了快两倍定额才发现。
没人提刀具磨损要盯。都觉得这玩意儿是慢功夫,出不了大事。
真出事的时候,哭都来不及。
为啥好好的刀,用着用着就“钝”了?
其实说穿了就是硬碰硬的消耗。
工件里总有几颗硬度比基体高150HV以上的硬质点,一刀过去就像砂纸磨刀子,蹭一下掉一点屑,这就是最常见的磨料磨损。
温度上来更麻烦,切削温度到了400℃,高速钢的黏结力就下来了,工件材料会粘在刀尖上,一拉就带下一块刀具材料,用不了多久刀尖就圆了。
行业里默认的磨钝标准,精加工刀尖磨损到0.3mm必须换刀,很多人不知道,粗加工其实要求更严,0.1mm就该留意了。
现在市面上主流就是两种刀,涂层硬质合金和金属陶瓷。
涂层硬质合金抗造,你给我个带黑皮的铸件,一刀拉过去也不容易崩刃,就是涂层薄,连续干个四五个小时,涂层就磨透了,磨损速度一下子就上来了。
金属陶瓷耐磨,加工出来的光洁度好,适合精加工,可就是脆,工件里夹个硬点,直接就崩刃给你看,掉一块刀头,工件直接废。
说实话,行业内没人说破的妥协是什么?批量干普通碳钢的活,没人用全陶瓷刀,也不会一把刀用到磨钝就扔。大多拿便宜的国产涂层硬质刀,粗加工用完,磨损还没到标准,倒过来接着干半精加工,最后快废了再拿去拉荒,能榨一点是一点,毕竟一把进口刀大几百,能省就是赚。
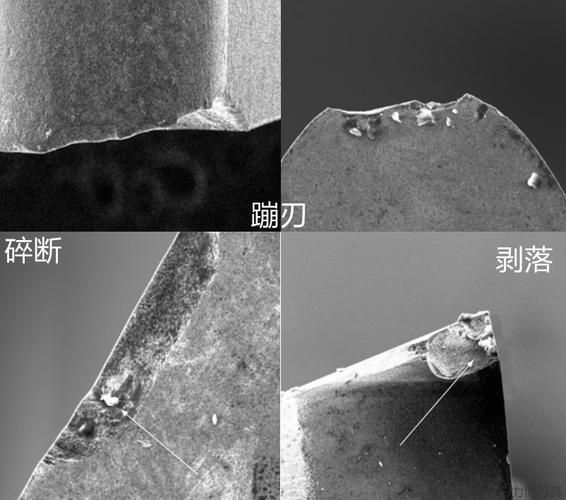 机械加工刀具不同磨损类型显微镜对比图
不同行当,磨损要求差得能气死新手
我干了20年,见过太多拿通用标准套特殊活翻船的。
去年给本地一家汽车零部件厂做配套,人家做变速箱齿轮,插齿工序要求1200件必须保证齿形误差不超0.01mm。
要求插齿刀后刀面磨损不能超过0.05mm,差一丝都不行,不然齿轮装进去噪音超标,整车都得返修。
一开始他们用进口刀,一把两千六,后来找我们试国产改进的,我们把涂层加厚了0.02mm,算好磨损速率刚好撑够1200件,成本直接砍半,人家用到现在都没换供应商。
再说风电行当,不一样。
去年有个朋友接了风电主轴钻孔的活,主轴用的是42CrMo,硬度高,韧性好,钻孔的时候连续进给,切削温度分分钟上700度,要求连续钻30个孔不能换刀,磨损不能超0.2mm,不然孔的锥度不对,螺栓拧不进去。
有人拿金属陶瓷刀去试,吹得天花乱坠说耐磨,结果钻到第21个,刀尖直接崩了,废了一根主轴小十万进去,心疼了半个月。
最后还是换回加厚AlTiN涂层的硬质合金刀,虽然磨损快一点,但是稳,干够30个孔刚好到磨损临界,换下一把就行,不会出幺蛾子。
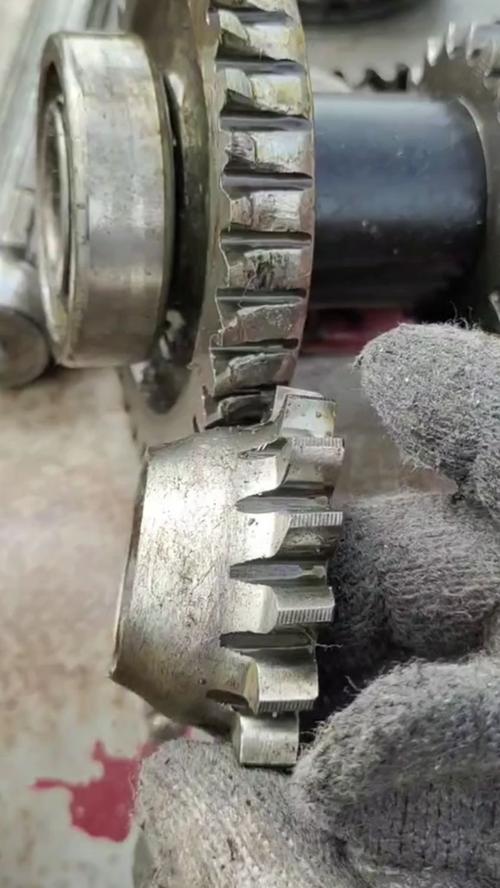 汽车变速箱齿轮加工插齿刀磨损实物图
新风口下藏着没人说的暗坑
 新风口下藏着没人说的暗坑
现在都讲智能制造,都讲刀具进口替代,国产刀做得确实越来越好,很多已经能替代进口了。
不过话说回来,有个坑行业里没人愿意公开说。
现在国内的刀具磨钝标准还是老掉牙的版本,只分了粗加工和精加工,统一按磨损量卡,根本跟不上现在新行业的要求。
就说新能源汽车的电池壳,用铝型材加工,要求表面粗糙度必须在Ra0.8以下,刀尖磨损到0.02mm,粗糙度就超了,客户直接拒收。按老标准,0.3mm才到磨钝标准,很多新厂刚干这个活,按标准走,一次废几千个壳子,赔钱都找不到地方说理。
还有那个在线监测刀具磨损,现在各个厂家都吹准确率99%,实际进车间看看,误报天天有。
切削油浓度变一点,负载就变,报警说磨损超了,拆下来一看刀好好的。工件材料硬度波动一点,也报警,折腾半天耽误产能。没人提这个,都只说好听的。
我天天泡在车间,说来说去,就一句话:“刀怕磨活怕错,勤看刀尖少闯祸”。
什么监测什么标准,都不如开动机床的时候,隔个一两小时停下来,拿个强光手电照一眼刀尖靠谱。
你们车间现在换刀,是按定额时间换,还是实打实测磨损换?碰到过看着刀没磨,其实刃口已经出问题的怪事吗?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间摸爬20年聊刀具磨损:那些书本没说的真话
文章链接:https://m.yxqcspc.com/17412/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
