上个月跑长三角机加工产业园见朋友,刚进门就撞见一个熟脸老板蹲厂房门口抽烟,地上扔了小半盒烟蒂,脚边堆着百十来根废掉的不锈钢传动轴。
一问才知道,为了省两万块,找了个不知名小厂做断屑槽定制刀杆,结果切到第三根就开始堵屑排不出来,缠刀刮花工件,整整三百多根料全废,算上材料费工时费,小几十万打了水漂。
这种事我见得太多了。断屑控制看起来只是机加工的小细节,选不对厂家,能把你半年的利润都坑没。
踩过坑才摸出来的选厂硬标准
说实话,选断屑控制厂家,别光看宣传页上吹的多牛,按这几个维度摸一遍,靠谱不靠谱一眼就能看出来。
第一个,看能不能做定制化断屑仿真匹配。很多小厂都是拿现成的槽型凑,不管你切的是钛合金还是普通45钢,全给你用同一款,能不出事吗?
判断方法太简单了。你拿一块自己工厂常加工的废料给对方,要求现场打样,同时要出带切屑流向、断裂点模拟的仿真报告。要是拿不出来,或者只给你一张画了槽型的破图,直接pass。
第二个,看有没有全材质断屑参数数据库。不同材质的断屑逻辑差了十万八千里,铝合金要容屑槽够大,双相不锈钢要刃口倾角精准,高温合金更是要匹配切削速度调整槽型,小厂数据库就几十种常见材质,遇到偏门货直接瞎蒙。
怎么测?你随便报个冷门材质,比如GH4169镍基高温合金,问他对应的槽型参数、切削范围,能不能立马调出过往的同类型加工案例。支支吾吾说要回去研究的,绝对不靠谱。
第三个,看售后敢不敢跟到现场调试。太多厂家卖完货就消失,你装上去切出来还是不断屑,打电话都不接。
选的时候直接问,省内多久上门,省外多久到,调试费要不要额外收,敢把这些写进合同的,才值得谈。
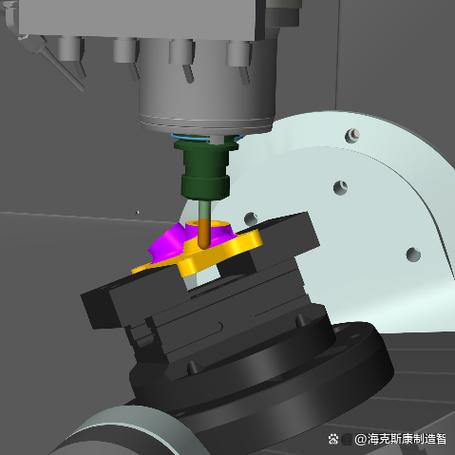
靠谱断屑控制厂家的真实画像
我接触过这么多厂家,靠谱的基本就三类,各适合不同需求的买家。
第一类是本土专精特新的专业断屑方案厂,比如江苏的苏硬数控,做了快二十年只做断屑控制,不搞别的花活。这类厂家大多是从大机床厂配套出来的,常年跟主机厂在一线试料,各种奇奇怪怪的工件材质都见过,不会给你瞎凑方案。价格比外资便宜一半还多,服务也灵活,国内大部分中小机加工企业找他们就够使。
第二类是外资品牌的本土化定制中心,比如山特维克可乐满的断屑解决方案团队。人家的仿真技术和数据库积累确实硬,你做航空航天、医疗器械那种高附加值的活,容错率低,哪怕贵点,找他们也省心,出错的概率太低了。不过话说回来,要注意,不少外资品牌只卖标准品,不做个性化定制,下单之前一定要问清楚,别花了大牌的钱,买了个标准刀回去凑活。
第三类是垂直细分领域的小厂家,比如专门做深孔钻削断屑的,专门做不锈钢车削断屑的,这类厂子规模不大,但是在某一个细分领域摸的透透的,经验比大厂还丰富,价格还低,适合专门做某一类产品的小厂子,性价比超高。
不同采购规模的签约策略,避坑清单收好
你采购规模不同,策略完全不一样,别乱套。
如果你是年采购几十万以上的大厂,长期需要断屑方案支持,别上来就签全年框架。先挑一个你最容易出问题的产品系列试单,试够三个月,断屑合格率稳定在99%以上再扩量。最重要的一点,一定要把断屑不合格赔付条款写进合同,因为对方方案的问题导致你出废活,材料费工时费都要对方赔,之前那个蹲门口抽烟的老板就是没签这个,最后只给换了刀杆,几十万损失全自己扛。
如果你是小厂子,一年只需要一两套定制断屑方案,别贪最便宜的。一定要要求看对方同类型产品的现场加工视频,别信电脑上的仿真图,要看实际切出来的切屑,是不是整段断裂不缠刀,排屑顺不顺。实在不放心,哪怕你自己跑过去看一眼,也比签了合同出事强。
最后给你列几个必避的坑,记好了。
别信什么万能断屑槽。哪有什么材质都能切的万能方案?敢说这句话的,百分百是赚快钱的骗子,扭头就走就行。
别只看刀价不看总费用。很多小厂刀价报的极低,最后收你几万的定制费调试费,加起来比大厂还贵,签合同之前一定要把所有费用列清楚,问明白有没有隐形消费。
别拿标准刀凑定制活。你做的是特殊材质特殊工艺,就别图便宜用标准断屑刀,十个有九个出问题,省小钱亏大钱的事,别干。
断屑控制这个事,说穿了就是靠积累,靠一线试出来的经验,不是画两个图就能搞定的。选厂家别光看名气,也别光看价格,真靠谱的厂家不怕你试,不怕你提苛刻要求,只有想赚快钱的才会催着你赶紧打款签合同。
