“那批活儿废了。”
凌晨两点,小刘在微信群里发这句。我一激灵。
夜班换型,加工中心刚上快换托盘。定位面没吹干净,一粒铁屑。工件偏了0.08mm。三十件缸盖,全废。客户停线,老板拍桌子。
零点快换平时没存在感。出事就是大的。它不是一把刀,一个夹具。它把机床、托盘、工件,硬生生绑成一体。谁松一点,全乱。

它到底靠什么把托盘“咬”住?
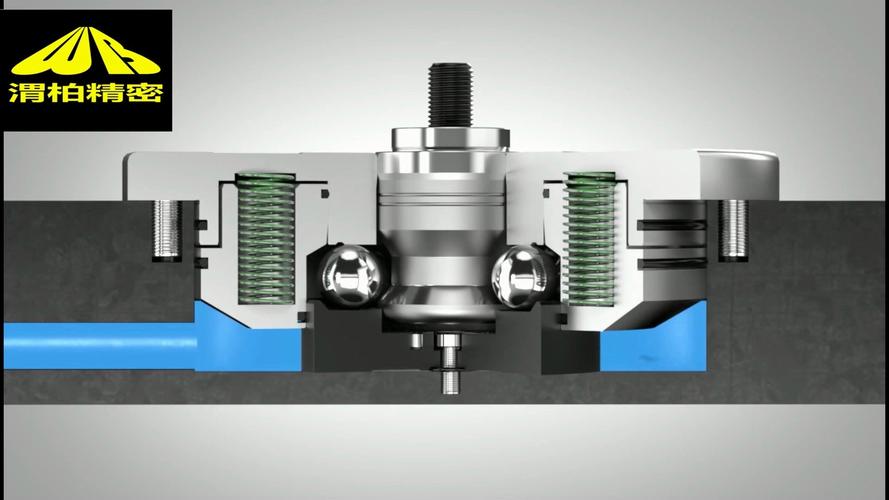
固定侧装在机床工作台。移动侧在托盘背面。拉钉插进去,钢球或滚柱往外涨,咬住拉钉脖子。锥面定位,端面贴死。气动或液压释放,弹簧锁紧。断气也锁。
常见参数:重复定位精度标0.005mm。单模块夹紧力12kN。释放气压6bar。托盘250mm或400mm。数字好看,现场未必。
铁屑、冷却液、温度、拉钉磨损,都能把0.005变成0.02。说实话,车间温度一波动,铝件和钢件热胀冷缩就不一样。对吧?
两条路线:钢球锁紧,滚柱夹紧。钢球便宜,容屑一般,重载接触点少。滚柱刚性高,抗偏载好,贵,对清洁更敏感。
材料也是坑。渗碳钢硬,耐磨。不锈钢防锈,芯部硬度和耐磨常做妥协。行业内通常不说但实际在做的妥协:样本精度是静态、洁净、恒温下测的。车间里为了防锈选不锈钢拉钉,寿命短一截;为了省成本,锁紧模块不换弹簧,靠气压硬顶。维修工最清楚。
汽车线要快,航空件要稳
汽车零部件,节拍第一。换型要快,机器人上下料,防冷却液,防铝屑。还要RFID识别,程序自动调。
北方有家新能源电机壳线,原来换夹具45分钟。上零点快换后3分钟。可一开始没加吹气自清洁,定位面铝屑压伤,停机两次。后来加气幕和定时吹,才稳住。快换不是万能,清洁是命。
航空航天不一样。钛合金、高温合金,切削力大,怕颤振。要刚性,要大规格,要增压锁紧。
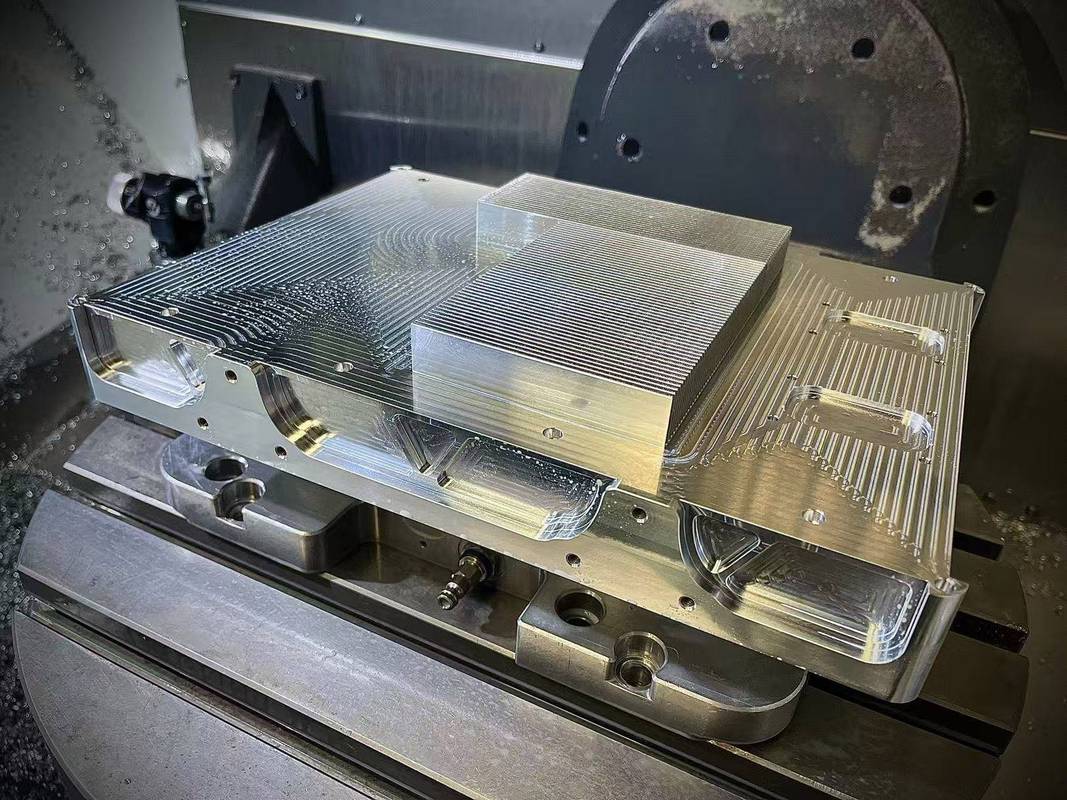
某结构件厂用250mm快换干粗加工。吃刀量一大就振,表面波纹。换400mm滚柱锁紧,预紧力提上去,平面度才压住。这里省不得。省了,刀片和主轴先抗议。
都在喊智能,接口先打一架
智能制造,托盘带芯片。机床读ID,程序自动调。机器人抓托盘,快换成了产线关节。绿色制造,减少换型废品,少试切,省刀具。进口替代,国产模块进步快,价格腰斩。
暗礁也多。标准滞后。拉钉形状、锥角、锁紧位,各厂不同。买了一家,备件被绑死。换品牌?托盘全改。
更麻烦的是安全。有些系统断气锁紧,有些靠气压保持。维修工不懂,拆了弹簧,托盘飞出来。这事谁都不愿公开说。
行业内不愿公开的难题:动态精度没人按实际切削测。静态千分表0.003,一吃刀,热变形、夹紧力衰减,跑0.05。谁敢说?
还有,快换托盘上五面体,还是只敢粗加工?标准检测没跟上,用户只能凭经验。

老师傅的土话
“快换快换,先吹后换。吹不干净,神仙也白干。”
我们车间墙上没写,但人人背。选型别只看样本精度。看拉钉材质,弹簧寿命,密封,容屑槽。看断气逻辑。看维修包好不好买。
实操里,清洁和保养,比那0.005重要十倍。跑合没跑好,抱轴、拉伤,都是自己找的。吃刀量别逞能,听声音,看铁屑颜色。
还有个问题:你们厂的零点快换,敢不敢让新来的徒弟独立换?还是只有老师傅盯着才放心?留言说说,你被快换坑过最惨的一次。
